
Указание Природный пруток из инконеля X750 для опор высокотемпературных печей должно снижать риски проекта, а не просто заменять одно название сплава другим. Технически обоснованный заказ начинается с определения химического состава и нагрузки, продолжается с указанием стандартов ASTM B637 и UNS N07750 и заканчивается указанием размеров, состояния, прослеживаемости, контроля, мер контроля качества изготовления и упаковки, соответствующих конкретному заказу.
В данном случае эксплуатационные условия сочетают в себе длительную механическую нагрузку, окисление, релаксацию напряжений, термоциклирование, вибрацию, локальные зоны повышенной температуры и многократные операции по техническому обслуживанию. Пруток X750 подходит для конструкций опор печей, которым требуются прочность, достигаемая старением, и стойкость к окислению при сохранении несущей способности в условиях длительного пребывания в горячей среде. Данное утверждение является обоснованием выбора материала, а не гарантией его устойчивости к воздействиям. Термообработка является частью спецификации материала. Различные технологии производства X750 ориентированы на разные комбинации прочности, сопротивления ползучести и характеристик релаксации, поэтому в чертеже и заказе на поставку должны быть указаны требуемые эксплуатационные условия.
При закупке прутков из инконеля X750 для опор высокотемпературных печей покупка прутков, изготовленных точно по готовым размерам, не оставляет запаса на удаление окалины, правку, закрепление заготовки, отбор проб для испытаний или окончательную чистовую обработку. Поэтому в запросе необходимо указать диаметр или размер сечения, заказываемую длину, прямолинейность, состояние поверхности, допуски на размеры и припуск на механическую обработку; также необходимо указать состояние, в котором заказывается продукция, объем сертификата, требования к испытаниям, график поставки и место назначения. Если какой-либо пункт останется не указанным, поставщики могут предложить существенно отличающиеся продукты под внешне схожими описаниями.
Данное руководство предназначено для инженеров, производителей, специалистов по техническому обслуживанию и закупщиков в промышленности. В нем объясняется, в каких случаях целесообразно использовать Inconel X750, каковы границы его применения, как оформлять техническое задание на поставку прутков в соответствии со стандартом ASTM B637, а также как анализировать коммерческое предложение, не путая сертификат завода-изготовителя с подтверждением пригодности материала для конкретных условий эксплуатации.
Свяжитесь с 28Nickel, чтобы получить расценки на проект с указанием сорта, формы, размеров, количества, условий эксплуатации, объема проверки, места назначения и требуемого срока поставки.
Идентификация сплава имеет приоритет перед формулой изобретения
Inconel X750 имеет обозначение UNS N07750 и представляет собой никель-хромовый сплав, упрочняемый преципитацией, разработанный для сохранения прочности при воздействии повышенных температур. В данной статье в качестве стандарта на закупку используется ASTM B637, а заказываемая форма — прутки. В заказе на поставку должны быть указаны все три идентификационных параметра, поскольку коммерческие наименования марок, обозначения UNS и стандарты ASTM на формы имеют разное назначение.
Соответствие требованиям ASTM регулирует требования к продукции в рамках данного стандарта. Сам по себе этот стандарт не предусматривает утверждение материала Inconel X750 для изготовления опор высокотемпературных печей, расчёт припуска на коррозию, утверждение технологии сварки или подтверждение остаточного срока службы. Эти обязанности возлагаются на разработчиков проектной документации и проектные организации. Состояние поставки должно указываться как заказанное отжигаемое или стареющее состояние, при этом схема термообработки и критерии приемки по механическим характеристикам должны быть привязаны к чертежу.
Обзор номинальной химии
| Элемент | Диапазон номинальных характеристик | Инженерная значимость |
|---|---|---|
| Никель и кобальт | 70,01 TP3T мин | Обеспечивает высокотемпературную основу с высоким содержанием никеля |
| Хром | 14.0-17.0% | Обеспечивает стойкость к окислению |
| Титан | 2.25-2.75% | Важное дополнение, усиливающее осадки |
| Алюминий | 0.40-1.00% | Способствует процессу возрастного упрочнения |
| Ниобий и тантал | 0.70-1.20% | Обеспечивает прочность при высоких температурах |
Данные диапазоны представляют собой краткую сводку по Inconel X750, предназначенную для целей закупок, и не заменяют собой действующую редакцию стандарта ASTM B637. При приеме продукции необходимо руководствоваться значениями, указанными в заказе на поставку и в фактическом заводском сертификате. Покупатель должен убедиться, что номер партии, марка, код UNS, химический состав, размеры, состояние и результаты испытаний относятся к одному и тому же поставленному прутку.
Химический состав объясняет, почему инконель X750 ведет себя именно так, но именно микроструктура и состояние материала определяют, как этот химический состав проявляется в опорах для высокотемпературных печей. Термическая обработка, холодная деформация, структура кристаллитов, поверхность и размеры сечения могут влиять на поведение материала и процесс изготовления. В случае с этим прутком не следует соглашаться на предложение, при котором состояние материала остается неопределенным после размещения заказа.
Рабочий диапазон, который фактически определяет степень коррозии
При выборе материала для прутков из инконеля X750, предназначенных для опор высокотемпературных печей, следует ориентироваться на динамику изменений, а не на одну типичную рабочую точку. Запуск, стабильная эксплуатация, сбои в технологическом процессе, очистка и остановка — каждый из этих этапов может создавать различные условия в отношении коррозионного потенциала, температуры, механической нагрузки или степени смачивания. Протокол технологического процесса, в котором фиксируются только номинальные химические показатели, может не отражать тот короткий этап, который определяет срок службы.
| Этап процесса | Серьёзная озабоченность | Вопрос к экспертной оценке проекта |
|---|---|---|
| Установка | Несоосность может привести к предварительной нагрузке на опоры до начала нагрева. | Проверьте геометрию в холодном состоянии и свободу движения. |
| Разогрев | Дифференциальное расширение приводит к изменению нагрузки на опоры и положения контакта. | Проверьте руководства, зазоры и скорость набора высоты. |
| Поддержание температуры | Ползучесть и релаксация приводят к перераспределению нагрузки с течением времени. | Используйте фактическую температуру металла и постоянное напряжение. |
| Велоспорт | Повторяющееся растяжение приводит к усталостным повреждениям резьбы и буртиков. | Контролируйте концентрацию напряжений и количество циклов. |
| Техническое обслуживание | Повторно используемые опорные детали могут иметь следы окисления или скрытые трещины. | Определить критерии проверки и вывода из эксплуатации. |
Эта таблица также является удобным инструментом для запроса предложений. Поставщику не требуется конфиденциальное ноу-хау по технологическому процессу, однако для оценки материалов необходимо достаточное количество информации, чтобы отличить нормальные условия эксплуатации от наихудшего возможного сочетания факторов. В случае опор для высокотемпературных печей это означает документирование диапазона значений, лежащих в основе каждого термина в сводке эксплуатационных условий: длительная механическая нагрузка, окисление, релаксация напряжений, термоциклирование, вибрация, локальные зоны повышенной температуры и повторяющиеся операции по техническому обслуживанию.
При расчете опор для высокотемпературных печей следует проводить разграничение между температурой насыщенной фазы и фактической температурой металла Inconel X750. Теплопередача, теплоизоляция, отложения, плохое течение, прямое нагревание и охлаждение окружающей средой могут привести к тому, что температура металла будет выше или ниже значения, характерного для жидкой фазы. Также следует различать средний химический состав и локальный химический состав вблизи упрочненного прутка; в зонах с низким потоком, на границах пара, в местах отложений и на высыхающих поверхностях могут концентрироваться разбавленные вещества.
Наиболее достоверные рекомендации по применению Inconel X750 включают правило прекращения обработки. Для X750 существует несколько схем термообработки. Заказ на поставку, в котором указаны только марка и диаметр, оставляет без контроля важную инженерную переменную. Термическая обработка является частью определения материала. Различные схемы термической обработки X750 ориентированы на разные комбинации прочности, сопротивления ползучести и поведения при релаксации, поэтому в чертеже и заказе на поставку должно быть указано предполагаемое состояние материала. Если имеющихся данных по высокотемпературным опорам печи недостаточно для решения этих вопросов, перед окончательным утверждением проектная организация должна опираться на опыт предприятия, консультации специалиста по коррозии или результаты репрезентативных испытаний.
Обоснование выбора без преувеличения в маркетинге
Выбор прутков из инконеля X750 для опор высокотемпературных печей обусловлен не одним основным свойством, а совокупностью нескольких факторов. Прутки X750 подходят для конструкций опор печей, которым требуются прочность, достигаемая старением, и стойкость к окислению при сохранении несущей способности в условиях длительного воздействия высоких температур. Ниже приведены аргументы, объясняющие, как металлургические свойства сплава соотносятся с указанными условиями эксплуатации.
Высокотемпературная прочность после термообработки, соответствующей условиям эксплуатации
Инконель X750 обеспечивает прочность при высоких температурах после термообработки, соответствующей условиям эксплуатации. В конструкциях опор для высокотемпературных печей этот материал способствует оптимизации конструкции, позволяя учитывать часть совокупного воздействия: длительную механическую нагрузку, окисление, релаксацию напряжений, термоциклирование, вибрацию, локальные зоны повышенной температуры и повторяющиеся операции технического обслуживания. Его практическая ценность проявляется именно в самых экстремальных локальных зонах, а не в общих таблицах свойств. В рамках проекта следует определить точное место, где требуется данное свойство, а также условия, при которых данное предположение может оказаться неверным.
Стойкость к окислению при эксплуатации в качестве опоры печи
Материал Inconel X750 обладает стойкостью к окислению, что делает его пригодным для использования в опорах печей. В опорах высокотемпературных печей этот материал способствует надежности конструкции, позволяя противостоять части совокупного воздействия: длительной механической нагрузке, окислению, релаксации напряжений, термоциклированию, вибрации, локальным перегревам и многократным операциям технического обслуживания. Данное преимущество имеет значение только при условии, что исходные допущения относительно технологического процесса и изготовления остаются верными. В рамках проекта следует точно определить место, где требуется данное свойство, а также условия, при которых данное допущение теряет силу.
Хорошая стойкость к релаксации при нагрузках и температурах, не выходящих за пределы расчетных условий
Инконель X750 обладает хорошей стойкостью к релаксации напряжений, если напряжения и температура находятся в пределах расчетных значений. В опорах печей, работающих при высоких температурах, этот материал способствует надежности конструкции, обеспечивая устойчивость к части комбинированных воздействий: длительной механической нагрузке, окислению, релаксации напряжений, термоциклированию, вибрации, локальным перегревам и многократным операциям технического обслуживания. В чертеже это преимущество должно быть отражено в требованиях к геометрии, состоянию и контролю. В проекте следует указать точное место, где требуется данное свойство, а также условия, при которых данное допущение теряет силу.
Поставка заготовок для изготовления несущих металлоконструкций, предназначенных для эксплуатации в условиях высоких температур
Inconel X750 поставляется в виде пригодных к механической обработке прутков для изготовления несущих конструкций, работающих в условиях высоких температур. При использовании в опорах высокотемпературных печей этот материал способствует оптимизации конструкции, обеспечивая устойчивость к комплексному воздействию следующих факторов: длительной механической нагрузке, окислению, релаксации напряжений, термоциклированию, вибрации, локальным перегревам и многократным операциям технического обслуживания. В коммерческом предложении не следует указывать данное преимущество без подтверждения марки материала и заказанного состояния. В проекте должно быть указано точное место, где требуется данное свойство, а также условия, при которых данное предположение теряет силу.
Не менее важна и граница выбора: для марки X750 существует несколько схем термообработки. Заказ, в котором указаны только марка и диаметр, оставляет без контроля важную инженерную переменную. Термическая обработка является частью определения материала. Различные схемы термической обработки X750 нацелены на разные комбинации прочности, сопротивления ползучести и релаксационных характеристик, поэтому в чертеже и заказе на поставку должно быть указано предполагаемое состояние материала. Именно поэтому в ответственной технической документации проводится различие между обоснованным вариантом и универсальной рекомендацией.
Показатели прочности на разрыв при комнатной температуре и сводные данные по коррозии из справочников полезны для предварительной оценки материала Inconel X750, однако при принятии материала следует руководствоваться стандартом ASTM B637, расчетными значениями проекта и сертификатом конкретной партии. Для опор печей, работающих при высоких температурах, коррозионное поведение необходимо оценивать с учётом репрезентативных значений концентрации, температуры, загрязнений, аэрации, скорости потока, отложений и напряжений.
Где обычно возникают повреждения, связанные с обслуживанием
В полезной статье по материалам следует рассказать о том, как может выйти из строя приобретенное изделие. В опорах печей, работающих при высоких температурах, повреждения редко распределяются абсолютно равномерно. Они возникают там, где происходит концентрация химических веществ, возрастает напряжение, изменяется поток, поверхности остаются влажными, наблюдаются пиковые значения температуры или доступ для осмотра наиболее затруднен. Приведенные ниже механизмы позволяют перевести обсуждение свойств сплава в конкретные места и меры контроля, которые можно указать на чертежах и в планах осмотра.
| Механизм отказа | Типичный полевой сигнал | Инженерный контроль или контроль закупок |
|---|---|---|
| Релаксация напряжений | Потеря предварительной нагрузки или опорного положения | Выберите правильную термообработку и реалистичные горячие напряжения |
| Деформация ползучести | Постоянное удлинение или изгиб | Управляйте размером секции, температурой, нагрузкой и количеством часов работы |
| Усталость, вызванная окислением | Растрескивание в местах, подверженных циклическим высоким нагрузкам | Улучшение геометрии, качества поверхности и тепловой гибкости |
| Повреждение резьбы | Местное изнашивание или возникновение трещин во время технического обслуживания | Укажите вид отделки, совместимость со смазочными материалами и требования к контролю качества |
Выявленные механизмы, влияющие на опоры печей, работающих при высоких температурах, могут взаимодействовать между собой. Локальная коррозия может привести к уменьшению сечения и увеличению напряжений; вибрация — к повреждению поверхности; отложения — к изменению температуры и химического состава; загрязнения, возникшие при изготовлении, — к образованию первого активного участка. Поэтому выбор прутка из инконеля X750 зависит от геометрии, контроля технологического процесса, очистки и технического обслуживания.
Проверка должна проводиться с учетом рисков, а не распределяться равномерно из соображений удобства. Особое внимание уделяется следующим аспектам: результаты испытаний на твердость и механические характеристики должны соответствовать заказанной схеме термообработки. Проверка размеров, прямолинейности, состояния поверхности, химического состава, микроскопического анализа металла (PMI) и проведение любого необходимого ультразвукового контроля дополняют основу для выпуска продукции. Эти данные должны быть зафиксированы в базовой документации до начала эксплуатации, чтобы впоследствии можно было сравнивать показания, полученные в тех же физических точках и с использованием тех же методов.
Преобразование чертежа в набор размеров, доступный для покупки
В описании продукции технический чертеж должен быть преобразован в измеримые условия поставки. Для прутка из инконеля X750 это означает диаметр или размер сечения, заказанную длину, прямолинейность, состояние поверхности, допуски на размеры и припуск на механическую обработку. Диаметр и длина должны включать припуски на механическую обработку, биение резьбы, захват, правку и испытания. Геометрия готовой опоры не должна иметь резких изменений сечения в зоне наибольшей термической нагрузки.
| Размер | Что указать | Почему это важно |
|---|---|---|
| Диаметр или сечение | Номинальное значение и допуск | Контролирует качество очистки и выход готовой продукции |
| Длина | Фиксированная длина плюс припуск на проверку и закрепление заготовки | Уменьшает количество непригодных для использования остатков |
| Прямолинейность | Максимальное отклонение на указанном участке | Влияет на биение, настройку и конечную геометрию |
| Поверхность | Упорядоченное условие и правило устранения дефектов | Влияет на степень износа и время обработки |
| Состояние | Метод отжига или термообработки | Определяет свойства и последовательность обработки |
Допуски на прутки из инконеля X750 должны зависеть от их назначения. Ужесточение всех допусков может привести к увеличению затрат и сроков изготовления без повышения надежности, в то время как оставленный без допусков критический размер переносит риск на этап изготовления. Перед отправкой запроса уточните, какие размеры определяют посадку, формовку, механическую обработку, соединение или настройку линии для опор высокотемпературных печей.
Отчет о проверке размеров особенно полезен в тех случаях, когда материал пересекает границы до начала изготовления. Он позволяет покупателю устранить несоответствия до того, как прутки из Inconel X750 поступят на загруженный цех или удаленный объект, где затраты на замену и погрузочно-разгрузочные работы будут значительно выше.
Сравните альтернативные варианты в одной и той же форме выпуска
Обоснованная техническая спецификация для опор высокотемпературных печей объясняет, почему прутки из инконеля X750 предпочтительнее аналогов в той же форме поставки. Цель заключается не в том, чтобы ранжировать сплавы от дешевых к дорогим, а в том, чтобы определить условия окружающей среды или механические условия, которые влияют на выбор.
| Альтернативный вариант в той же форме | В тех случаях, когда это может быть целесообразно | Почему все же может быть выбран инконель X750 |
|---|---|---|
| Пруток из инконеля 718 | Повышенная прочность во многих условиях, связанных с старением материала | Диапазон температур и характеристики релаксации могут сделать X750 предпочтительным выбором |
| Пруток из инконеля 625 | Превосходная коррозионная стойкость в сочетании с достаточной прочностью | Может обеспечивать меньшее удержание тепловой нагрузки по сравнению с отработанным X750 |
| Инконель 600 бар | Хорошая стойкость к окислению и более простой контроль состояния | Не подвергались старению до того же уровня прочности |
| Сплав 330, пруток | Практический печной сплав для окисления и цементации | Механическая нагрузка и требования к термической обработке требуют прямого сравнения |
При сравнении прутков из инконеля X750 с этими альтернативами следует исходить из одинаковых технологических ограничений, расчетного срока службы, припуска на коррозию, способа изготовления, плана контроля и условий поставки. Одно из ценовых предложений может казаться более выгодным, поскольку в его основе лежат иные условия: более свободные допуски, меньшее количество испытаний, более короткие рабочие размеры или более узкий диапазон эксплуатационных режимов.
Наиболее четкое руководство по выбору опор для высокотемпературных печей носит условный характер: следует выбирать сплав Inconel X750, если задокументированные условия эксплуатации и конструкция требуют именно такого сочетания свойств; использовать менее легированный вариант, если подтвержденный опыт эксплуатации установки или репрезентативные данные свидетельствуют о наличии достаточного запаса прочности; применять более специализированный сплав, если технологический процесс выходит за пределы описанных выше условий.
Планирование производства до выдачи материала
Inconel X750 следует обрабатывать как никелевый сплав, подверженный коррозии, а не как обычный производственный материал. Соответствующий технологический процесс включает в себя пиление, токарную обработку, сверление, нарезание резьбы, фрезерование, шлифование, термообработку (при необходимости) и окончательную защиту поверхности. Необходимо согласовать черновую обработку, термическую обработку в растворе, старение, правку и чистовую обработку. Неправильная последовательность операций может привести к деформации или нарушить состояние поверхности, заложенное в расчетах на усталостную прочность.
Чистота и сортировка материалов
Используйте чистые рабочие поверхности и инструменты, которые не будут оставлять на прутках из инконеля X750, предназначенных для изготовления опор высокотемпературных печей, частиц свободного железа или загрязнений в виде серы, свинца, цинка, несовместимой меди, хлоридов или неизвестных остатков. Маркировочные составы, смазочные материалы, чистящие средства, рабочие среды и временные крепежные элементы должны быть одобрены для использования с данным сплавом и в данных условиях эксплуатации.
Обработка с учетом особенностей формы
При механической обработке прутка из инконеля X750 для изготовления опор высокотемпературных печей следует использовать жесткую опору, применять прямое резание, обеспечивать стабильную подачу охлаждающей жидкости и оставлять достаточный припуск на прямолинейность и чистоту поверхности. Использование абразивных инструментов и многократные легкие проходы могут усилить упрочнение от деформации и нарушить целостность поверхности.
При изготовлении опор для высокотемпературных печей следует совместно планировать последовательность термообработки и механической обработки в случае, когда материал Inconel X750 подвергается старению. Черновая обработка, окончательная термообработка, правка, чистовая обработка и испытания могут приводить к различным искажениям и изменениям свойств.
Сварка и теплоотдача
Процедуры сварки сплава Inconel X750 при изготовлении опор для высокотемпературных печей должны быть утверждены изготовителем в отношении сечения, конструкции соединения, положения, расходных материалов, защиты, привода тепла, контроля между проходами и требуемых испытаний. Каждый проход следует очищать в соответствии с требованиями и предотвращать появление дуги или временные приваривания за пределами утвержденной процедуры.
Не следует полагать, что сварной шов, выглядящий приемлемо, сохранил свои антикоррозионные или термостойкие характеристики. Для опор печей, работающих при высоких температурах, геометрия шва, остаточные напряжения, состояние поверхности, разбавление, термический оттенок, щели и доступ для окончательной очистки могут иметь такое же значение, как и прочность. В технических условиях проекта должны быть определены требования к очистке и приемке шва после сварки.
Окончательное утверждение поверхности и размеров
Удалите загрязнения и недопустимые изменения цвета с прутка из инконеля X750 с помощью утвержденного метода, который не приводит к остаткам абразива или неконтролируемой шероховатости. Проверьте размеры, критически важные для опор высокотемпературных печей, после завершения окончательной термической и механической обработки, поскольку ранние измерения не отражают последующие деформации.
Контроль качества: от партии до места установки
Контроль качества прутков из инконеля X750, предназначенных для изготовления опор высокотемпературных печей, должен дать ответы на четыре отдельных вопроса: является ли материал заказанным сплавом? Является ли он заказанным прутком и соответствует ли он заказанному состоянию? Соответствует ли он указанным размерам и результатам испытаний? Можно ли проследить связь каждой поставленной единицы с пакетом сопроводительной документации? Удовлетворительный результат в одной категории не компенсирует недостатки в другой.
| Вещественное доказательство | Что необходимо проверить | Что в нём предусмотрено |
|---|---|---|
| Сертификат мельницы | Номер партии, марка, UNS, стандарт, химический состав, результаты механических испытаний, состояние и размеры | Подтверждает соответствие продукции, зафиксированное в документации |
| PMI | Проверка качества с согласованной периодичностью и в согласованных местах | Снижает риск несоответствия состава материала, но не заменяет сертификат |
| Отчет о размерах | проверка диаметра и прямолинейности, осмотр поверхности, результаты испытаний на твердость и механические свойства, контроль номера партии, анализ химического состава (PMI) и ультразвуковой контроль, если это предусмотрено техническими требованиями | Подтверждает рабочую геометрию перед изготовлением |
| Осмотр поверхности | Упорядоченные критерии приемки и меры по устранению дефектов | Выявляет повреждения, которые невозможно обнаружить с помощью химических анализов |
| Неразрушающий контроль | Метод, охват, калибровка и приемка, если это указано | Устраняет риск внутренних или поверхностных разрывов |
| Карта прослеживаемости | Связь между отметками нагрева и отметками деталей с местом резки или монтажа | Сохраняет доказательства после обработки |
| Отчет об упаковке | Состояние, защита, маркировка на упаковке и фотографии | Обеспечивает контроль за отгрузкой и приемкой |
Сертификат завода-изготовителя является основным документом, характеризующим свойства материала, однако он не представляет собой испытание на коррозионную стойкость опор для высокотемпературных печей. В нем указывается, что партия металла соответствовала требованиям, предъявляемым к заказываемой продукции. Пригодность к эксплуатации определяется основанием для выбора материала, расчетами при проектировании, качеством изготовления и условиями эксплуатации.
PMI является полезным методом контроля идентификации для сплава Inconel X750, особенно после механической обработки или на предприятиях, где используются материалы разных видов. Он не подтверждает наличие всех контролируемых элементов, состояние термообработки, механические свойства или коррозионную стойкость. Процедура для данного прутка должна определять технические характеристики приборов, их калибровку, подготовку поверхности, частоту проведения измерений и достоверную идентификацию каждого показания.
При контроле размеров и поверхности приоритет для конкретного изделия определяется следующим образом: результаты испытаний на твердость и механические свойства должны соответствовать заказанной схеме термообработки. Проверка размеров, прямолинейности, состояния поверхности, химического состава, микроскопического анализа металла (PMI) и любой требуемой ультразвуковой диагностики дополняют основу для выпуска продукции. Кроме того, общий объем проверки прутков включает проверку диаметра и прямолинейности, осмотр поверхности, результаты испытаний на твёрдость и механические характеристики, контроль номера партии термообработки, микроскопический анализ металла (PMI) и ультразвуковой контроль, если это указано в технических требованиях. Критерии приёмки должны быть сформулированы до начала проверки, включая указание лиц, уполномоченных утверждать ремонт или делать исключения.
Независимый контроль прутков из инконеля X750 наиболее эффективен в том случае, если в заказе на поставку четко определены контрольные точки. В случае опор для высокотемпературных печей к таким точкам, как правило, относятся: проверка сертификата, идентификация материала, размеры, присутствие при испытаниях (при необходимости), состояние поверхности, маркировка, упаковка и окончательное оформление документации. Поздний запрос может привести к задержке отгрузки, не улучшив при этом качество выполненных работ.
Перед отгрузкой прутков из инконеля X750, предназначенных для изготовления опор высокотемпературных печей, необходимо сверить предложение, заказ на поставку, сертификат, маркировку на изделии и акт проверки. Уточните суффиксы марки, редакцию стандарта ASTM B637, размеры, термообработку, исключения из испытаний и количество, пока материал еще можно идентифицировать и заменить.
Практический рабочий процесс от проектирования до сдачи объекта
Приведенная ниже последовательность действий позволяет обеспечить непрерывную увязку принятия решений по пруткам из инконеля X750 с оборудованием, не допуская разрыва между технической и коммерческой экспертизами. На каждом этапе следует подготовить краткий отчет, прежде чем принимать следующее решение.
- Определить диапазон эксплуатационных параметров: зафиксировать нормальные, максимальные, аварийные, очистные и остановные условия для опор высокотемпературных печей, включая химический состав, температуру, давление, нагрузку, скорость, отложения и продолжительность.
- Утвердить материальную основу: подтвердить, почему был выбран инконель X750 и UNS N07750, какие альтернативы были рассмотрены и при каких условиях потребуется пересмотреть выбор.
- Переведите чертеж: укажите диаметр или размер сечения, заданную длину, прямолинейность, состояние поверхности, допуски на размеры и припуск на механическую обработку, количество, припуск, поверхность, состояние, способ изготовления и единицы поставки.
- Подготовьте пакет документации: укажите стандарт ASTM B637, сертификат, протокол измерений, результаты анализа PMI, результаты экспертизы, данные о прослеживаемости, маркировку, а также контрольные точки, установленные третьей стороной, если это требуется.
- Разместите сопоставимый запрос предложений: предоставьте всем поставщикам одинаковые технические и коммерческие условия и потребуйте письменного указания отклонений.
- Выпуск и приемка: сверка документов с физическими отметками перед изготовлением, проверка состояния при отгрузке, изоляция несоответствий и обеспечение прослеживаемости вплоть до конечного оборудования.
При повторных заказах необходимо обновить техническое задание с учетом фактического выхода готовой продукции, результатов контроля, истории эксплуатации и показателей логистики. Второй заказ на покупку прутков из инконеля X750 должен быть составлен более точно, чем первый, а не просто представлять собой копию старого заказа на поставку.
Экономика закупок для заказа, критичного с точки зрения коррозии
Цена на прутки из инконеля X750 зависит от состава сплава, способа плавки и обработки, размеров, состояния, допусков, объема заказа, объема испытаний, текущего наличия, выхода готовой продукции, упаковки, стоимости доставки и условий оплаты. Покупателю следует учесть все эти факторы, прежде чем считать какое-либо ценовое предложение более выгодным.
Коммерческие аспекты, связанные с конкретным изделием: Основными коммерческими факторами зачастую являются термическая обработка и объем испытаний, а не вес в сыром виде. Сравнивайте коммерческие предложения с учетом одинаковых условий, схемы отбора проб, допуска по диаметру, прямолинейности и состояния поставки. Сравнение также должно учитывать затраты на уточнение, осмотр, выход готовой продукции, сроки выполнения заказа и замену в случае выявления отклонений после поставки.
| Фактор, влияющий на затраты | Что изменится | Коммерческий эффект |
|---|---|---|
| Сплав и состояние | Марка стали, термообработка и механические требования | Определяет основную технологическую схему производства |
| Размеры | Требования к размерам, допускам и полезной длине или площади | Изменения выхода в мельнице и выхода при обработке |
| Количество | Общий вес, количество единиц и потенциал повторных заказов | Влияет на экономику кампании и минимальный объем заказа |
| Инспекция | Испытания, свидетельствование, документация и специальная приемка | Добавляет контрольные точки по прямым затратам и графику |
| Обработка | Резка или иная согласованная обработка | Может сократить объем подготовительной работы для покупателя, но увеличивает объем работы для поставщика |
| Логистика | Размер посылки, защита, маршрут и срок доставки | Обработка изменений, перевозка и риск повреждения груза |
Срок поставки прутков из инконеля X750 следует разделить на следующие этапы: наличие материала, производство, испытания, приемка, утверждение документации, упаковка и транспортировка до места назначения. Уточните, какие сроки являются обязательными, а какие — ориентировочными; краткие сроки производства без четкого указания этапа приемки могут не обеспечить соблюдение графика поставки опор для высокотемпературных печей.
Упаковка и транспортировка
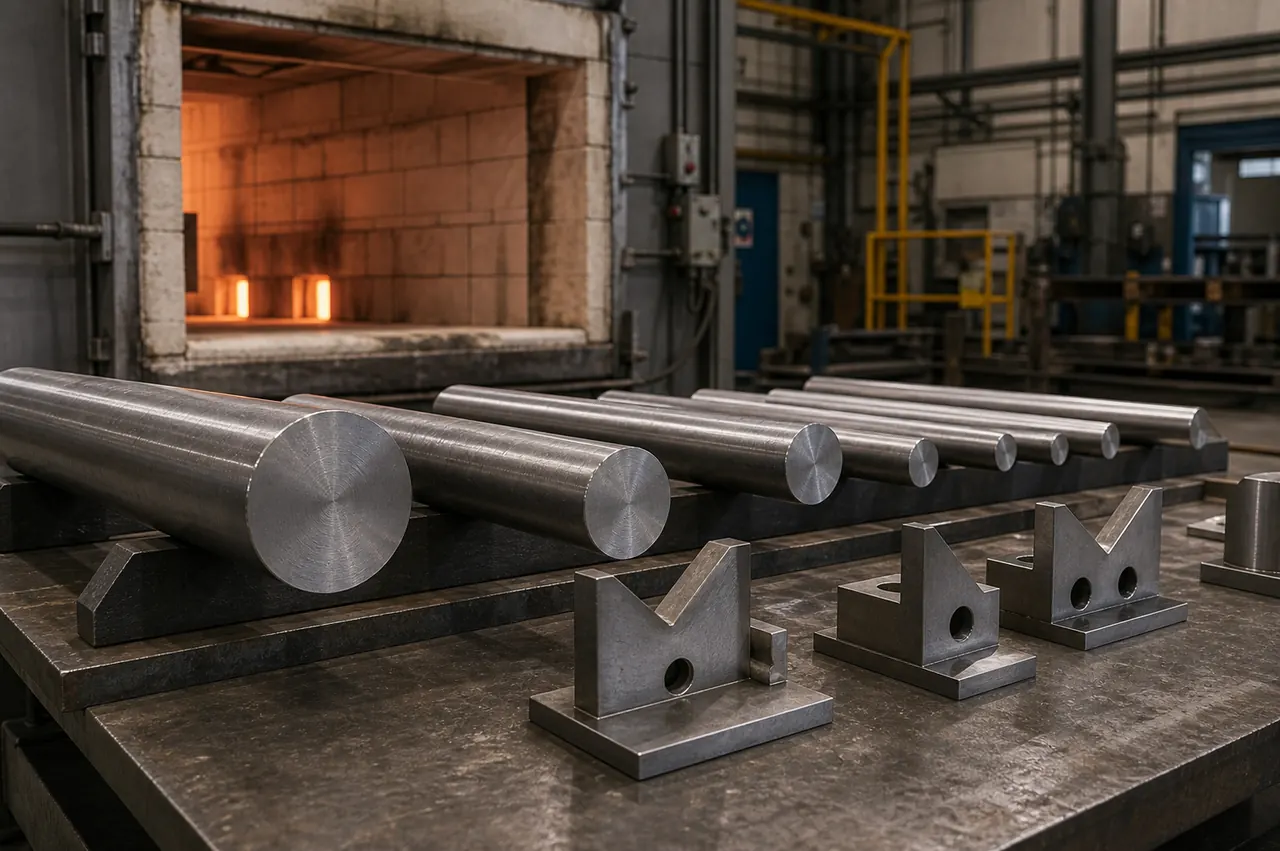
Концепция упаковки прутков из инконеля X750, предназначенных для изготовления опор высокотемпературных печей, предусматривает упаковку в связки, защиту торцов, разделение по партиям и размерам, защиту от истирания, нанесение четкой маркировки, а также наличие подъемных устройств, предотвращающих изгиб. Упаковка должна обеспечивать идентификацию партий и размеров, предотвращать загрязняющий контакт и позволять безопасно разгружать груз с использованием оборудования, имеющегося в пункте назначения.
Перед отправкой данного прутка из инконеля X750 необходимо согласовать габариты упаковки, вес брутто и нетто, точки подъема, влагозащиту, порядок обработки груза в пункте назначения и формат маркировки. Необходимо сфотографировать материал и закрытые упаковки. В актах приемки следует отдельно указывать повреждения, полученные при транспортировке, от производственных характеристик, необходимых для опор высокотемпературных печей.
Стоимость жизненного цикла является наиболее полезным итоговым показателем для опор высокотемпературных печей. Она включает в себя затраты на закупку, изготовление, проверку, монтаж, простои, доступ для технического обслуживания, мониторинг, периодичность замены и последствия выхода из строя. Выбор материала Inconel X750 оправдан только в том случае, если он позволяет улучшить этот показатель в документально подтвержденных условиях эксплуатации.
Информация, которую необходимо указать в запросе на покупку
Лаконичный, но полный запрос на предложение (RFQ) по пруткам из инконеля X750 позволяет получить больше сопоставимых предложений, чем длинный запрос, составленный на основе несвязанных между собой технических характеристик. Приведенный ниже перечень можно приложить к чертежу опор для высокотемпературных печей и адаптировать с учетом норм и требований заказчика.
- Материал: Инконель X750 / UNS N07750
- Форма выпуска: брусок
- Стандарт: ASTM B637, а также любые требования проекта или нормативов
- Размеры и допуски: диаметр или размер сечения, заказанная длина, прямолинейность, качество поверхности, допуски на размеры и припуск на механическую обработку
- Количество: количество единиц или рулонов, расчетный вес, производственный запас и необходимые запасные части
- Состояние и поверхность: заказанное отжигаемое или стареющее состояние, при этом схема термообработки и механические приемочные критерии определяются в соответствии с чертежом
- Область применения: опоры для высокотемпературных печей
- Диапазон эксплуатационных условий: длительная механическая нагрузка, окисление, релаксация напряжений, термоциклирование, вибрация, локальные зоны повышенной температуры и многократные технические обслуживания
- Технологический процесс изготовления: пиление, токарная обработка, сверление, нарезание резьбы, фрезерование, шлифование, термообработка (при необходимости) и нанесение окончательного защитного покрытия на поверхность
- Инспекция: сертификат, PMI, размеры, состояние поверхности, неразрушающий контроль и присутствие свидетелей по требованию
- Прослеживаемость и маркировка: связь между термической обработкой, изделием, местом разреза и итоговым документом
- Упаковка: связывание в пачки, защита торцов, разделение по температурному режиму и размеру, защита от истирания, четкая маркировка, а также устройства для подъема, предотвращающие сгибание
- Коммерческие данные: срок поставки, пункт назначения, требуемая дата прибытия, срок действия предложения и условия оплаты
- Правило об отклонениях: поставщик должен перечислить все исключения до принятия заказа
Добавьте примечания, относящиеся конкретно к данной детали: требования к размерам — диаметр и длина должны учитывать допуски на механическую обработку, биение резьбы, зажим, правку и испытания. Геометрия готовой опоры не должна иметь резких изменений сечения в зоне наибольшей термической нагрузки. Требования к изготовлению — согласуйте черновую обработку, термическую обработку в расплавленном состоянии, старение, правку и чистовую обработку. Неправильная последовательность операций может привести к деформации или нарушить состояние поверхности, заложенное в расчетах на усталостную прочность. Аспекты контроля: результаты испытаний на твёрдость и механические свойства должны соответствовать заказанной схеме термообработки. Проверка размеров, прямолинейности, состояния поверхности, химического состава, микроскопического анализа металла (PMI) и проведение любого необходимого ультразвукового контроля завершают основу для выпуска продукции.
Попросите поставщиков сначала предоставить коммерческое предложение на запрашиваемый материал Inconel X750, а альтернативные варианты указать в отдельных строках. Уточните, являются ли вес прутков теоретическим или фактическим, являются ли размеры точными или приблизительными, а также означает ли доставка готовую продукцию с завода или прибытие на место реализации проекта.
Вопросы, которые инженеры часто задают перед оформлением заказа
Подходит ли Inconel X750 без дополнительных мер для использования в качестве опорных конструкций в высокотемпературных печах?
Нет. Это обоснованный вариант, поскольку пруток x750 подходит для конструкций опор печей, которым требуются прочность, достигаемая старением, и стойкость к окислению при сохранении несущей способности в условиях длительного пребывания в горячей среде. Для окончательного утверждения по-прежнему необходимы полные данные о диапазоне эксплуатационных условий, проектные исходные данные, план изготовления и экспертиза со стороны уполномоченного органа проекта. Термическая обработка является частью определения материала. Различные технологии производства X750 ориентированы на разные комбинации прочности, сопротивления ползучести и релаксационных характеристик, поэтому в чертеже и заказе на поставку должно быть указано предполагаемое состояние материала.
Какой стандарт ASTM применяется к данному прутку?
В настоящем руководстве по закупкам в отношении прутков из инконеля X750 используется стандарт ASTM B637. Убедитесь в соответствии с действующей редакцией стандарта, а также в соответствии с любыми требованиями ASME или заказчика и в точном состоянии продукции, указанном в заказе на поставку.
Что должно быть указано в сертификате лесопильного завода?
Для прутков из инконеля X750, предназначенных для изготовления опор высокотемпературных печей, необходимо проверить номер партии, маркировку UNS N07750, соответствие стандарту ASTM B637, химический состав, результаты механических испытаний в соответствии с требованиями заказа, состояние, размеры, количество и идентификационные данные с возможностью отслеживания. Результаты испытаний, относящиеся к конкретному проекту, должны быть четко указаны.
Заменяет ли PMI сертификат завода-изготовителя?
Нет. В случае прутков из инконеля X750, используемых в опорах высокотемпературных печей, анализ PMI представляет собой проверку идентичности в пределах возможностей данного метода и приборов. Он не заменяет химический анализ конкретной партии, протоколы термообработки, механические испытания, размерные данные или полную прослеживаемость. Используйте результаты анализа PMI и сертификат вместе.
Какие размеры являются наиболее важными для бара?
Для материала Inconel X750, используемого в опорах высокотемпературных печей, укажите диаметр или размер сечения, заказанную длину, прямолинейность, состояние поверхности, допуски на размеры и припуск на механическую обработку. Укажите, какие допуски соответствуют стандарту ASTM B637, какие являются более жесткими, как они будут измеряться и какой припуск на изготовление включен в заказ.
Какая проблема, связанная с производством, заслуживает наибольшего внимания?
Для данного применения: согласовать черновую обработку, термическую обработку, старение, правку и чистовую обработку. Неправильная последовательность операций может привести к деформации или нарушить состояние поверхности, заложенное в расчетах на усталостную прочность. В более общем плане необходимо защищать поверхность никелевого сплава, контролировать деформацию и приток тепла, использовать утвержденные технологические процессы и проверять окончательную геометрию после всех термических и механических операций.
На чем следует сосредоточить внимание при базовой проверке?
Используйте карту деформаций при эксплуатации вместо равномерного распределения. Результаты испытаний на твердость и механические свойства должны соответствовать заданной схеме термообработки. Проверка размеров, прямолинейности, состояния поверхности, химического состава, микроскопического анализа металла (PMI) и проведение любого необходимого ультразвукового контроля дополняют основания для выпуска продукции. Сохраняйте постоянные ориентиры расположения, чтобы обеспечить сопоставимость будущих показаний.
Почему цены на продукцию одного и того же сорта могут так сильно различаться?
Предложения могут различаться по размерам, допускам, состоянию, количеству, испытаниям, полезной выходной части, способу производства, упаковке и условиям поставки. Основным коммерческим фактором зачастую является термическая обработка и объем испытаний, а не вес в сыром виде. Сравнивайте предложения с учетом одинаковых условий, схемы отрезов, допусков по диаметру, прямолинейности и состояния при поставке. Перед сравнением цены за единицу необходимо унифицировать эти исходные условия.
Какую информацию следует указать в запросе на поставку прутков из инконеля X750 для опор высокотемпературных печей?
Для заказа прутков из инконеля X750, предназначенных для опор высокотемпературных печей, необходимо указать: инконель X750, UNS N07750, ASTM B637, полные размеры прутков, количество, состояние, эксплуатационные данные, технологический процесс изготовления, требования к контролю качества и документации, пункт назначения, условия поставки и требуемую дату поступления. Приложите чертежи, если допуски сложно описать текстом.
Окончательное решение о закупке прутков из инконеля X750
Применение прутков из инконеля X750 для опор высокотемпературных печей является обоснованным выбором, если в заказе указаны следующие параметры: UNS N07750, ASTM B637, полный цикл эксплуатации, точные размеры, надлежащее состояние, контролируемое изготовление, целевой контроль и прослеживаемость. Техническое обоснование будет наиболее убедительным, если в нём будет указано как то, почему выбран именно этот сплав, так и при каких условиях необходимо пересмотреть принятое решение.
При выборе опор для высокотемпературных печей следует начинать с анализа технологического процесса и схемы возможных отказов, а не со списка имеющихся на складе материалов. Затем, опираясь на чертеж и план изготовления, определите точные характеристики прутка. Сравнивайте поставщиков по таким критериям, как соответствие требованием к пригодным для использования материалам, подтверждающая документация, сроки поставки, упаковка и последствия для жизненного цикла, а не только по цене за килограмм.
Компания 28Nickel поставляет пластины, трубы, прутки и рулоны из никелевых сплавов для международных промышленных проектов, в том числе прутки из Inconel X750, предназначенные для изготовления опорных конструкций высокотемпературных печей. Для проведения технической и коммерческой экспертизы просим предоставить спецификацию материала, размеры, количество, данные об области применения, объем контроля, пункт назначения и график поставки.