
Una búsqueda de Sellado vidrio-metal de placas de Invar 42 Por lo general, esto significa que la decisión sobre el material ha pasado de la fase de investigación general a una compra que debe superar una revisión técnica. El comprador necesita algo más que el nombre de la calidad: la forma del producto, las propiedades químicas, la temperatura, las dimensiones, el estado, la inspección y las condiciones de entrega deben coincidir.
El Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni) se utiliza habitualmente en colectores herméticos, encapsulados cerámicos, placas de paso, piezas para interruptores de láminas, sellos de vidrio y tapas de encapsulados electrónicos. Su valor radica en la forma en que su composición química y su procesamiento responden a los ciclos de cocción o sellado, al recocido, al choque térmico, al vacío o a los diferenciales de presión, así como a las interfaces eléctricas chapadas. Esa ventaja puede perderse si el proveedor indica unas condiciones erróneas, una norma de producto diferente, un espesor nominal en lugar del espesor mínimo, o un tratamiento térmico con trazabilidad incompleta.
Esta guía está dirigida a ingenieros de diseño, equipos de mantenimiento, fabricantes, responsables de compras y compradores internacionales. En ella se explica el proceso de selección rápida, los datos que deben figurar en una solicitud de presupuesto y la documentación de inspección que permite a 28Nickel elaborar un presupuesto comparable.
Ponte en contacto con 28Nickel para solicitar un presupuesto para tu proyecto junto con la designación de la aleación, la forma del producto, las dimensiones, la cantidad, la temperatura de funcionamiento, el medio, el alcance de la inspección, el destino y la fecha de llegada prevista.
Sellado vidrio-metal con Invar 42: la decisión rápida sobre la aplicación
| Elemento de selección | Qué hay que comprobar antes de realizar el pedido |
|---|---|
| Pregunta principal sobre la compra | ¿Es el Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni) el tipo de aleación adecuado para los ciclos de cocción o sellado indicados, el recocido, el choque térmico, el vacío o la diferencia de presión y las interfaces eléctricas galvanizadas? |
| Forma del producto | chapas y láminas; comprueba si el plano requiere un producto laminado, una pieza cortada, una bobina o material mecanizado. |
| Documento de control | ASTM F30 o la especificación de expansión controlada del cliente; confirme la edición vigente, el ámbito de aplicación y cualquier adición de ASME, EN, NACE o del propietario. |
| Principal riesgo técnico | El objetivo es lograr una expansión compatible con el vidrio o la cerámica elegidos, no el CTE más bajo posible; la composición química, el óxido superficial y la geometría del sellado deben someterse a una cualificación conjunta. |
| Pruebas antes de la puesta en libertad | composición química, curva CTE, resistencia a la tracción, dureza, control dimensional, limpieza de la superficie, propiedades magnéticas cuando sea necesario y análisis de materiales (PMI). |
La tabla es una herramienta de evaluación, no sustituye a un cálculo de diseño. El Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni) puede comportarse de forma muy diferente según se trate de una chapa soldada de gran espesor, una barra acabada en frío, un tubo sin costura o una bobina cortada. Antes de aprobar un sustituto, deben tenerse en cuenta el ciclo térmico real, el estado de tensión, el estado de la superficie y el proceso de fabricación.
Identificación, calidad y denominaciones habituales de los materiales
El Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni) puede aparecer bajo un nombre comercial, un número UNS, una norma de producto ASTM o un código de material del cliente. El presupuesto debe incluir todos ellos y especificar la forma del producto. Las barras, placas, tubos y bobinas pueden regirse por especificaciones diferentes, incluso cuando su composición química sea nominalmente la misma.
Composición química nominal y estado
| Artículo | Descripción típica de un pedido | Por qué debería importarles a los compradores |
|---|---|---|
| Identidad de la aleación | normalmente UNS K94100/K94101 según la ruta de fabricación | Utiliza el grado UNS exacto o el especificado por el cliente, no una etiqueta genérica de níquel. |
| Matriz de níquel | A base de níquel o de níquel-hierro controlado | La matriz indica el comportamiento frente a la corrosión, el calor o la dilatación; los límites químicos siguen estando regulados por las especificaciones. |
| Aditivos de refuerzo o estabilización | Añadidos de Cr, Mo, Nb, Ti, Al, Cu o Co específicos para cada tipo de acero | Estos aditivos determinan la resistencia a la corrosión, el endurecimiento por envejecimiento, la fluencia o la expansión controlada. |
| Condición | Recocido, tratado en solución, envejecido, conformado en frío o estabilizado según se solicite | El estado influye en la resistencia, la deformación, la maquinabilidad y la estabilidad dimensional. |
La tabla es un resumen de la adquisición, no un pliego de condiciones de aceptación. La orden de compra debe indicar la revisión de la norma aplicable y cualquier requisito adicional relativo al carbono, el azufre, el tamaño de grano, el envejecimiento, la estabilización, los ensayos de corrosión o la limpieza.
Por qué esta calificación se ajusta al servicio descrito
El objetivo es lograr una expansión compatible con el vidrio o la cerámica elegidos, no el CTE más bajo posible; la composición química, el óxido superficial y la geometría del sellado deben someterse a una calificación conjunta. En la práctica, el diseñador debe comparar el rango completo de condiciones de servicio en lugar de basarse en una única afirmación comercial. La concentración, los contaminantes, la velocidad de flujo, los depósitos, la tensión, los ciclos térmicos y el contacto entre metales diferentes pueden hacer que un componente quede fuera de las directrices publicadas para cualquier aleación de níquel.
Entre las posibles alternativas se incluyen el Invar 36 cuando la prioridad es minimizar el movimiento, el Kovar para uniones con vidrio duro o el alambre Dumet revestido de cobre para pasamuros de vidrio blando. No se trata de sustituciones automáticas. Cada alternativa requiere un análisis de los datos de corrosión, las propiedades mecánicas, la soldabilidad, el cumplimiento de la normativa, la disponibilidad y el coste del ciclo de vida.
Ventana de solicitudes y servicios
En el caso de los colectores herméticos, los encapsulados cerámicos, las placas de paso, las piezas de interruptores de láminas, los sellos de vidrio y las tapas de encapsulados electrónicos, la primera comprobación técnica consiste en la combinación concreta de ciclos de cocción o sellado, recocido, choque térmico, vacío o diferencia de presión e interfaces eléctricas chapadas. Registre la temperatura normal y máxima, la presión o el vacío, el pH, la concentración, el oxígeno disuelto, los haluros, el azufre, los sólidos, la velocidad y los productos químicos de limpieza. Registre también cómo se sujeta, se une, se recubre, se aísla y se inspecciona la pieza.
El rendimiento de las aleaciones de níquel suele verse mermado en las interfaces: la ranura de una junta, la zona afectada por el calor de una soldadura, el muñón de un cojinete, la unión entre un tubo y una placa de tubos o el borde de un recubrimiento. Por lo tanto, el plano y el plan de fabricación deben especificar el acabado y la inspección de las interfaces, y no solo del material en su conjunto.
Forma, dimensiones y estado del producto
Para un pedido de chapas y láminas, indique el espesor de la chapa, el ancho y la longitud de la pieza en bruto, la planitud, las rebabas en los bordes, la rugosidad de la superficie, el margen de estampado y la dirección del grano. Si se acepta una pieza cortada o mecanizada, indíquela como una línea alternativa para que el proveedor pueda mostrar claramente el rendimiento y la trazabilidad del material. Cuando la cota final sea crítica, indique el valor mínimo o máximo garantizado y el método de medición.
El estado del material es igualmente importante. Corte de precisión, grabado, estampado o corte por láser; desengrasado a fondo; oxidación controlada o recubrimiento; evitar el contacto con el acero al carbono. Un proveedor debe presupuestar por separado el estado de entrega, el tratamiento intermedio y cualquier estabilización o envejecimiento final. De este modo se evita un error comercial habitual, en el que se compara un producto recocido, de menor coste, con un producto sometido a un tratamiento térmico completo o rectificado.
Normas y especificaciones
Un punto de partida habitual es la norma ASTM F30 o la especificación de expansión controlada del cliente. Hay que confirmar que la norma cubra exactamente la aleación, la forma, el espesor o el diámetro y el procedimiento de ensayo. En el caso de los equipos a presión, pueden añadirse requisitos de ASME, PED o del código del proyecto. En los sectores químico y marítimo pueden añadirse requisitos de inspección de la NACE, la ISO, del propietario o de terceros. En los sectores aeroespacial y nuclear puede ser necesaria una auditoría AMS, una homologación de origen o una auditoría de procesos especiales.
No realices el pedido basándote únicamente en el nombre comercial. Indica en la orden de compra el grado, el número UNS, la norma y la revisión, y a continuación enumera todas las desviaciones respecto al presupuesto del proveedor. Si una fábrica propone un sustituto, solicita una línea técnica separada en la que se especifiquen la composición química modificada, el estado, los ensayos, el plazo de entrega y el estado de la aprobación.
Fabricación, elaboración y preparación de superficies
El proceso de fabricación influye en el resultado final. Troquelado de precisión, grabado, estampado o corte por láser; desengrasado a fondo; oxidación controlada o recubrimiento; evitar el contacto con el acero al carbono. El proceso debe validarse en función del espesor o diámetro real, ya que un parámetro que funcione en una banda delgada puede no hacerlo en una chapa gruesa o una barra de grandes dimensiones.
Las aleaciones de níquel se endurecen rápidamente por deformación y pueden retener tensiones residuales. Utiliza herramientas específicas, evita la transferencia de acero al carbono, mantén afilados los filos de corte y controla el aporte de calor. Tras la soldadura o el conformado, elimina el óxido y la contaminación del taller mediante un método homologado. Los procesos de decapado, pasivación, granallado y limpieza química deben acordarse antes de la fabricación, en lugar de improvisarse en la obra.
Inspección y pruebas para una compra justificada
| Punto de control | Pruebas típicas | Notas de la versión |
|---|---|---|
| Identidad material | Química térmica, MTC y PMI | Comprueba que cada pieza cortada, barra, tubo o bobina lleve el número de lote. |
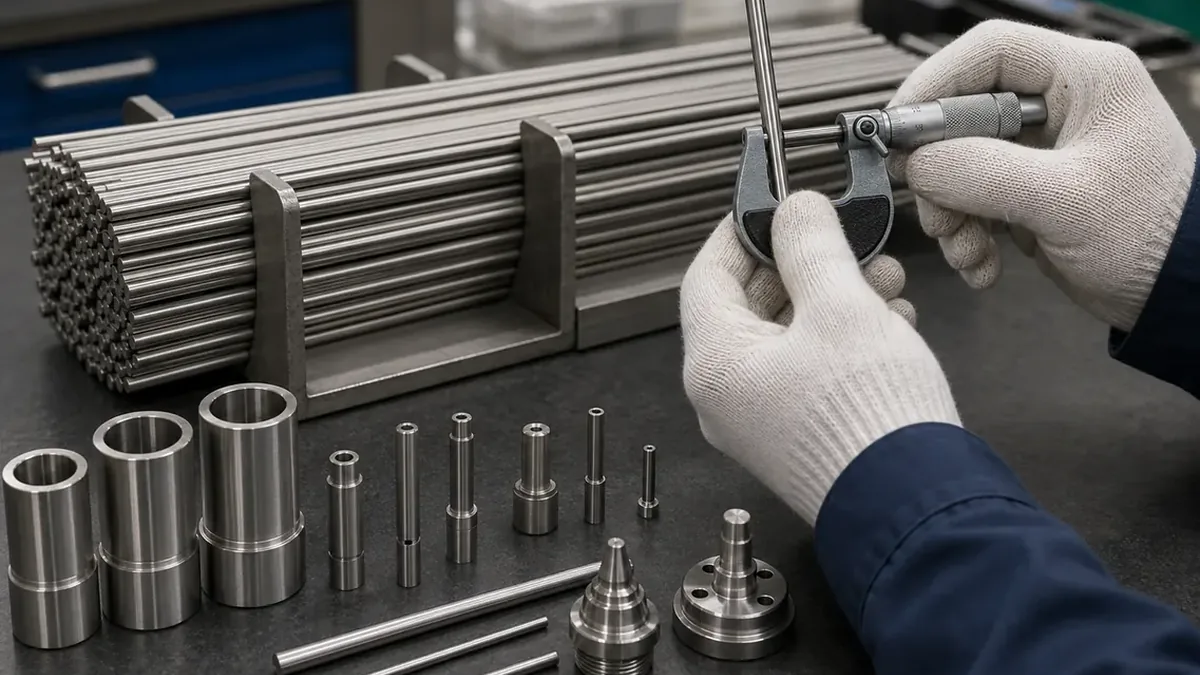
| Dimensiones | Medir el espesor de la chapa, la anchura y la longitud de la pieza en bruto, la planitud, las rebabas en los bordes, la rugosidad de la superficie, el margen de estampado y la dirección del grano. | Indique los valores nominales y mínimos cuando así lo exijan las condiciones de diseño. |
| Integridad | química, curva CTE, resistencia a la tracción, dureza, control dimensional, limpieza de la superficie, propiedades magnéticas cuando sea necesario y PMI | Establece el método, la cobertura, la calibración y el nivel de aceptación antes de iniciar la producción. |
| Pruebas de fabricación | troquelado de precisión, grabado, estampado o corte por láser; desengrasado limpio; oxidación controlada o recubrimiento; evitar el contacto con el acero al carbono | Conserva junto con el encargo los registros de soldadura, limpieza, tratamiento térmico e inspección final. |
El PMI resulta útil para identificar la aleación, pero no proporciona información sobre el contenido de carbono, el tratamiento térmico, las propiedades mecánicas, el tamaño del grano, la cobertura de los ensayos no destructivos ni el comportamiento frente a la corrosión. Comprueba que el informe de ensayo se corresponda con el plano y mantén visible el número de lote tras el corte, el mecanizado, el corte longitudinal o el plegado.
Coste, cantidad mínima de pedido y plazo de entrega
El precio depende de las unidades de níquel, el tamaño de la fundición, el proceso de transformación, el rendimiento del producto, el tratamiento térmico, el mecanizado, los ensayos no destructivos, la disposición de los cortes, el embalaje y el número de documentos. Una bobina pequeña a medida o una barra grande de poca longitud pueden estar sujetas a un pedido mínimo de fábrica, incluso cuando el peso unitario sea bajo. El material en stock puede reducir el plazo de entrega, pero debe superar igualmente las pruebas requeridas y la revisión de trazabilidad.
Pide a los proveedores que te presenten primero un presupuesto según las condiciones solicitadas y que indiquen las alternativas en líneas separadas. Compara la aleación, la norma, las dimensiones, el estado, los ensayos, el margen de corte, los certificados, el embalaje, el Incoterm y la fecha de llegada en su conjunto. Un precio bajo por kilogramo no es comparable si implica menos ensayos o una tolerancia mayor.
Mecanismo metalúrgico y compensaciones entre propiedades
Las propiedades útiles del Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni) se deben a una combinación controlada de la composición química de la matriz, los elementos en pequeñas cantidades, el procesamiento termomecánico y el estado final. El cromo, el molibdeno, el hierro, el cobre, el niobio, el titanio o el aluminio pueden modificar la pasividad, la estabilidad de las fases, la respuesta a la precipitación, la resistencia a la fluencia, el comportamiento magnético y la sensibilidad a la soldadura. Por eso, dos productos con nombres comerciales similares pueden comportarse de forma diferente si uno ha sido recocido en solución, otro ha sido envejecido y otro ha sido sometido a un intenso trabajo en frío.
Los equipos de diseño deben distinguir entre tres cuestiones. En primer lugar, ¿qué propiedad evita el modo de fallo predominante: margen contra la corrosión, límite elástico, tenacidad a la fractura, baja dilatación, resistencia a la fluencia, vida útil a fatiga o estabilidad eléctrica? En segundo lugar, ¿a qué temperatura y en qué entorno se mide esa propiedad? En tercer lugar, ¿conserva el producto suministrado dicha propiedad tras el corte, la soldadura, el recubrimiento, el mecanizado, la limpieza y los ciclos de servicio? Una comparación entre proveedores que solo responda a la primera pregunta es incompleta.
| Inmueble a revisar | Por qué es importante en esta aplicación | Cómo controlarlo |
|---|---|---|
| Resistencia a la corrosión | Compara los ciclos de cocción o sellado, el recocido, el choque térmico, el vacío o la diferencia de presión y las interfaces eléctricas chapadas en condiciones normales, de deformación y de limpieza. | Utiliza datos contrastados y un análisis por escrito del medio, no una afirmación basada únicamente en la calificación. |
| Estado mecánico | La resistencia, la dureza y la ductilidad varían en función del tratamiento térmico y la deformación en frío. | Condiciones de estado, temperatura de ensayo, orientación y límites de aceptación. |
| Comportamiento dimensional | La dilatación, la contracción, la recuperación elástica y la tensión residual pueden provocar el desplazamiento de una pieza acabada. | Especificar la estabilización, la secuencia de conformado, el margen de mecanizado y la temperatura de la inspección final. |
| Estado de la superficie | Las incrustaciones, las rebabas, los restos de hierro incrustados y la rugosidad pueden provocar corrosión o fugas. | Definir los controles de acabado, limpieza, rugosidad, normas de aspecto y embalaje. |
Datos de entrada para el cálculo de diseño antes de la aprobación del material
En el caso de los conectores herméticos, los encapsulados cerámicos, las placas de paso, las piezas de interruptores de láminas, los sellos de vidrio y las tapas de encapsulados electrónicos, recopila los datos que determinan el margen de diseño real. Como mínimo, registre la geometría de la sección, la trayectoria de la carga, la separación entre soportes, la presión o el vacío, el perfil de temperatura, los gradientes térmicos, el número de ciclos, la composición del medio, la velocidad de flujo, los depósitos, los productos químicos de limpieza y la vida útil prevista. En el caso de un componente giratorio o de sellado, añada la alineación, la presión de contacto, la velocidad superficial, la fricción, la lubricación y el desgaste. En el caso de una pieza soldada, añada la eficiencia de la unión, el aporte de calor, la restricción, el acceso para la inspección y los límites de reparación.
Utilice la normativa vigente o el método de diseño del cliente para convertir esos datos de entrada en el espesor, diámetro, dureza, banda de expansión o margen de fatiga mínimos requeridos. A continuación, añada las tolerancias de fabricación para la eliminación de incrustaciones, el mecanizado, el rectificado, la corrosión y la deriva dimensional. Un presupuesto basado únicamente en las dimensiones nominales puede dejar de cumplir los requisitos tras el conformado o el acabado. 28Nickel debe recibir la base de diseño con la antelación suficiente para distinguir una alternativa técnicamente aceptable de una pieza de stock que simplemente esté disponible.
Controles de fabricación específicos para cada forma del producto
Planchas y piezas en bruto cortadas
Los compradores de chapas deben revisar el mapa de espesores, la planitud, la dirección de laminación, la disposición de los cortes, los bordes afectados por el calor y la cantidad de material restante para el mecanizado. Las chapas de gran tamaño pueden presentar deformaciones térmicas durante el corte y la soldadura, incluso cuando el informe de planitud de la fábrica cumple con los requisitos. Indique el número de serie de cada pieza, mantenga un mapa de corte y proteja la superficie de las mesas de acero al carbono, las cadenas de elevación y las eslingas sucias.
Barra y material para mecanizado
Los compradores de barras deben definir la tolerancia de diámetro, la rectitud, la circularidad, el acabado sin centros o torneado, la longitud de corte, la perpendicularidad de los extremos y el margen de mecanizado. Las aleaciones de níquel se endurecen por deformación cuando se utilizan herramientas desafiladas o en pasadas poco profundas. Las configuraciones rígidas, una geometría de corte positiva, una carga de viruta suficiente y un refrigerante de alta calidad resultan más fiables que el simple aumento de la velocidad del husillo. Tras el desbaste, mida la excentricidad y deje que la pieza se estabilice térmicamente antes de la inspección final.
Tubos y bobinas
Los pedidos de tubos y bobinas requieren controles adicionales en cuanto a ovalidad, excentricidad, curvatura, borde de corte, telescopaje de la bobina, limpieza del diámetro interior y protección de los extremos. En el caso de operaciones de unión de tubos a placas colectoras o de doblado, puede ser necesario controlar la orientación de la costura o la dirección del grano. En el estampado con alimentación por tiras, los mapas de bobinas, la longitud sin soldaduras, el mapeo del espesor y la tensión de la tira afectan al rendimiento de la producción. Defina estos detalles antes de que la fábrica programe la tirada.
Unión, tratamiento térmico y preparación de superficies
Troquelado de precisión, grabado, estampado o corte por láser; desengrasado limpio; oxidación controlada o recubrimiento; evitar el contacto con el acero al carbono. La soldadura, la soldadura fuerte, el atornillado y el recubrimiento crean, cada uno de ellos, una interfaz con unas condiciones térmicas y electroquímicas diferentes. Un procedimiento cualificado debe controlar la selección del material de aportación, el blindaje, la purga, el aporte de calor, la temperatura entre pasadas, la sujeción de la unión, la limpieza y la inspección. Cuando se requiera un tratamiento de endurecimiento por envejecimiento o de estabilización, se debe documentar si se lleva a cabo antes de la fabricación, tras el mecanizado en bruto, tras la soldadura o como operación final.
La preparación de la superficie influye en el rendimiento del material. Elimina los restos de aceite, tinta de rotulador, óxido, hierro incrustado y cloruro mediante un método compatible con el Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni). Evite el uso de productos de decapado o de granallado no homologados que puedan atacar la superficie, retener contaminantes o alterar un acabado crítico para la estanqueidad o la resistencia a la fatiga. Para los envíos de exportación, utilice tapones, separadores, desecantes y envoltorios con barrera de vapor cuando exista la posibilidad de exposición a la humedad o a la sal.
Modos de fallo y medidas preventivas
| Posible modo de fallo | Causa habitual | Medidas preventivas |
|---|---|---|
| Corrosión por picaduras o en hendiduras | Cloruros, depósitos, zonas de estancamiento o una falta de correspondencia entre los ciclos de cocción o sellado, el recocido, el choque térmico, el vacío o la diferencia de presión, y las interfaces eléctricas chapadas con el grado seleccionado. | Revisar los datos de concentración y temperatura; eliminar las grietas; especificar los procedimientos de limpieza e inspección. |
| Grietas o deformaciones | Tensiones residuales, aporte excesivo de calor, esquinas afiladas, gradientes térmicos o un tratamiento térmico no controlado. | Evaluar la secuencia, proporcionar alivio o estabilización y realizar un examen tras las intervenciones críticas. |
| Desgaste prematuro o rayado | Alta presión de contacto, mal acabado, deslizamiento en seco, desalineación o metales diferentes e incompatibles. | Especifica la dureza, la rugosidad, la lubricación, las holguras, el aislamiento y la inspección del rodaje. |
| Confusión con los materiales | Las piezas cortadas, las bobinas o las barras pierden la marca térmica original durante el procesamiento. | Utiliza mapas de corte, PMI, codificación por colores, almacenamiento separado y trazabilidad de los documentos. |
| Fuga o fallo del sellado | Espesor de pared incorrecto, ovalidad, rebabas, holgura en la junta, soldadura defectuosa o limpieza insuficiente. | Define el espesor mínimo de la pared, la geometría, el acabado, el método de ensayo y los criterios de aceptación. |
Cuando se produzca un fallo, no cambies la aleación de inmediato. En primer lugar, identifica la ubicación, la morfología, la composición química del depósito, el estado de tensión, el historial de temperaturas y el registro de fabricación. Una picadura en el borde de una junta, una grieta junto a una soldadura o un muñón de cojinete desgastado suelen indicar un problema de diseño o de proceso, más que un simple error en la elección del grado. La investigación debe comparar la pieza defectuosa con el certificado, el informe de ensayos no destructivos, el tratamiento térmico, el registro de limpieza y los datos de puesta en servicio.
Plan de calidad, puntos de control y documentación
Un plan de calidad práctico establece los requisitos de cada fase: recepción de la materia prima, conformado o mecanizado, soldadura, tratamiento térmico, limpieza, inspección dimensional final y embalaje. Establezca puntos de control para la revisión química, la aprobación de la primera pieza, la cualificación del procedimiento de soldadura, la calibración de los ensayos no destructivos, los ensayos hidrostáticos o de estanqueidad y el marcado final. Decida quién puede aceptar una desviación y qué ocurre con el material no conforme antes de que comience la producción.
El paquete de documentación debe ser legible y específico para cada proceso térmico. Un paquete típico puede incluir el MTC, los resultados de los ensayos químicos y mecánicos, de dureza, tamaño de grano, CTE o corrosión cuando sea necesario, los informes de ensayos no destructivos (NDE), el informe dimensional, el análisis de materiales (PMI), las tablas de tratamiento térmico, los mapas de soldaduras, la autorización de inspección, la lista de embalaje y el certificado de origen. Para trabajos regulados, aeroespaciales o nucleares, se deben añadir la aprobación de la fuente, los registros de procesos especiales y los períodos de conservación.
Instalación, puesta en marcha y mantenimiento
Incluso el material adecuado puede fallar durante la instalación. Mantén las piezas de aleación de níquel separadas del esmerilado con acero al carbono, utiliza equipos de elevación limpios, protege las superficies mecanizadas y de sellado, y verifica el número de calor antes del montaje. Durante la puesta en marcha, haz que el sistema alcance gradualmente la temperatura y la presión deseadas para controlar el choque térmico, el aire atrapado, los depósitos y la dilatación diferencial. Registre los parámetros químicos reales de la puesta en marcha, en lugar de dar por sentado que se han alcanzado los valores de diseño.
El departamento de mantenimiento debe inspeccionar los puntos señalados en la revisión del diseño: soportes, puntas de soldadura, bordes de juntas, uniones de la placa tubular, roscas, muñones de cojinetes, roturas del recubrimiento y zonas de bajo caudal. Establezca un intervalo de inspección en función de la tasa de deterioro y de las consecuencias. Si el proceso cambia la concentración, la temperatura, el producto químico de limpieza o la velocidad de flujo, repita la revisión de los materiales antes de volver a poner el equipo en servicio.
Comparación comercial y logística internacional
Los compradores internacionales deben tener en cuenta más aspectos que el precio del material. Deben comparar la misma aleación, norma, estado, dimensiones, alcance de los ensayos, margen de corte, embalaje, Incoterm, moneda de referencia, plazo de entrega e idioma de la documentación. Confirme si el peso indicado en el presupuesto es teórico o real, si se admiten longitudes inferiores a las especificadas, si los extremos de las bobinas están unidos, si un tubo es de pared mínima o de pared nominal, y si la inspección por parte de terceros está incluida o supone un coste adicional.
El plazo de entrega debe dividirse en revisión técnica, producción en la fundición, tratamiento térmico, ensayos, corte o mecanizado, inspección y autorización de salida, embalaje para la exportación y transporte. Una oferta de stock puede ser más rápida, pero puede presentar diferencias en cuanto al lote, la superficie o los ensayos. Una nueva fundición puede ofrecer una mejor trazabilidad, pero requerir un pedido mínimo mayor. 28Nickel puede mostrar estas opciones en líneas separadas para que el comprador pueda elegir con conocimiento de causa.
Ejemplo práctico de solicitud de presupuesto para el sellado vidrio-metal de placas de Invar 42
Una consulta clara incluiría: normalmente UNS K94100/K94101 según la ruta de fabricación; placas y chapas; ASTM F30 o la especificación de expansión controlada del cliente; espesor de la chapa, anchura y longitud de la pieza en bruto, planitud, rebabas en los bordes, rugosidad superficial, margen de estampado y dirección del grano; uso en ciclos de cocción o sellado, recocido, choque térmico, vacío o diferencia de presión e interfaces eléctricas chapadas; aplicación en colectores herméticos, encapsulados cerámicos, placas de paso, piezas de interruptores de láminas, sellos de vidrio y tapas de encapsulados electrónicos; condiciones requeridas; proceso de fabricación; composición química, curva de CTE, resistencia a la tracción, dureza, inspección dimensional, limpieza de la superficie, propiedades magnéticas cuando sea necesario y análisis de materiales (PMI); cantidad; destino; Incoterm; puntos de control de inspección; y fecha de llegada requerida. Este formato proporciona al proveedor información suficiente para confirmar la viabilidad, identificar una alternativa real en stock y fijar el precio del paquete de productos adecuado.
Una solicitud de información incompleta, como “por favor, envíen un presupuesto para Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni)”, obliga al proveedor a adivinar la forma del producto, sus dimensiones, su estado, la norma aplicable, los ensayos y su aplicación. Esa conjetura genera revisiones evitables, presupuestos no comparables y riesgos en la entrega. Cuanto más específica sea técnicamente la solicitud de presupuesto inicial, más rápido podrá 28Nickel ofrecer una respuesta útil.
Resumen de la decisión del ingeniero y del comprador
- Define el servicio y el modo de fallo predominante.
- Comprueba que el grado y la forma del producto se ajusten a la norma aplicable.
- Especificar las dimensiones, los valores mínimos, el estado y los requisitos de superficie.
- Especificar los procesos de conformado, mecanizado, unión, limpieza y tratamiento térmico.
- Establecer los procedimientos de inspección, la trazabilidad, los puntos de retención y la conservación de la documentación.
- Compara a los proveedores sobre una base técnica y comercial normalizada.
- Comprueba de nuevo la identidad y el estado del material antes de la instalación.
Lista de comprobación final para la solicitud de presupuesto de Invar 42 / Aleación 42 (aleación de Fe-Ni de expansión controlada)
- Nombre de la aleación, número UNS, calidad, forma del producto y revisión de la norma aplicable
- espesor de la chapa, anchura y longitud de la pieza en bruto, planitud, rebabas en los bordes, rugosidad superficial, margen de estampado y dirección del grano
- Fluido de servicio, concentración o contaminantes, presión, temperatura, velocidad y ciclo de limpieza
- Estado, tratamiento térmico, temple, acabado superficial, rugosidad y límites de contaminación
- Proceso de fabricación: corte, plegado, mecanizado, estampado, soldadura, expansión de tubos o recubrimiento
- química, curva CTE, resistencia a la tracción, dureza, control dimensional, limpieza de la superficie, propiedades magnéticas cuando sea necesario y PMI
- Marcado del número de lote, MTC, PMI, inspección por terceros, puntos de control e idioma de la documentación
- Cantidad, margen de producción, longitudes de corte, embalaje, destino, Incoterm y fecha de llegada prevista
Preguntas frecuentes
¿El Invar 42 es lo mismo que el Kovar?
No. El Kovar es una aleación de hierro, níquel y cobalto con una curva de dilatación y una composición química diferentes. El tipo de vidrio determina cuál de las dos opciones es válida.
¿Por qué es importante el óxido superficial?
El óxido favorece la humectación y la adhesión durante el sellado. Una superficie brillante, aceitosa o contaminada puede fallar incluso cuando la aleación en sí es la adecuada.
¿Se puede utilizar el valor del CTE de una placa para una pieza estampada?
Solo cuando las condiciones de ensayo, la orientación y el historial térmico sean representativos de la pieza estampada y recocida.
¿Qué debe incluir una solicitud de presupuesto para sellado?
Calidad del vidrio o la cerámica, temperatura de sellado, atmósfera, geometría de la junta, recubrimiento, tasa de fuga, resistencia a la tracción y curva de CTE requerida.
¿Puede un proveedor proponer una aleación de níquel diferente como equivalente?
Únicamente como alternativa identificada por separado. El comprador debe comparar las propiedades químicas, los datos de corrosión, las características mecánicas, el proceso de fabricación, la homologación según la normativa, los ensayos, la disponibilidad y el coste del ciclo de vida antes de aceptarla.
¿Cuál es la diferencia entre las dimensiones nominales y las mínimas?
Las dimensiones nominales constituyen la referencia para realizar el pedido. El espesor mínimo de la pared, el diámetro o el grosor son los valores garantizados tras aplicar las tolerancias de fabricación y pueden determinar los cálculos de diseño. Indique qué criterio se aplica.
¿Sustituye el PMI al certificado de calefacción?
No. El PMI permite identificar la aleación, pero no certifica el contenido de carbono, el tratamiento térmico, las propiedades mecánicas, el tamaño del grano, la cobertura de los ensayos no destructivos, la resistencia a la corrosión ni la trazabilidad hasta la fundición.
¿Cómo se debe aprobar un primer artículo?
Utiliza el mismo plano, las mismas condiciones, la misma ruta de proceso y el mismo plan de inspección previstos para la producción. Comprueba las cotas, la superficie, el número de lote, los datos mecánicos y cualquier ensayo funcional o de presión antes de dar el visto bueno a la entrega de la cantidad total.
Posición definitiva sobre la adquisición de Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni)
El Invar 42 / Aleación 42 (aleación de expansión controlada de Fe-Ni) es una opción justificable cuando el tipo de aleación, el estado y la forma del producto se adaptan a los ciclos de cocción o sellado, al recocido, al choque térmico, al vacío o a los diferenciales de presión, así como a las interfaces eléctricas chapadas y a todo el proceso de fabricación. La mejor compra es aquella que tiene en cuenta la identidad del material, las dimensiones, la norma de diseño, la preparación de la superficie, la inspección, la trazabilidad, el embalaje y la entrega, en lugar de basarse en una descripción genérica de la aleación de níquel.
28Nickel puede ofrecer presupuestos para piezas cortadas o chapas cortadas longitudinalmente, con informes de coeficiente de expansión térmica (CTE), trazabilidad desde la bobina hasta la pieza y embalaje para un montaje limpio. Envíe las especificaciones completas, los planos o las dimensiones, los datos de servicio, el alcance de la inspección, el destino y el calendario para su revisión técnica y comercial.