
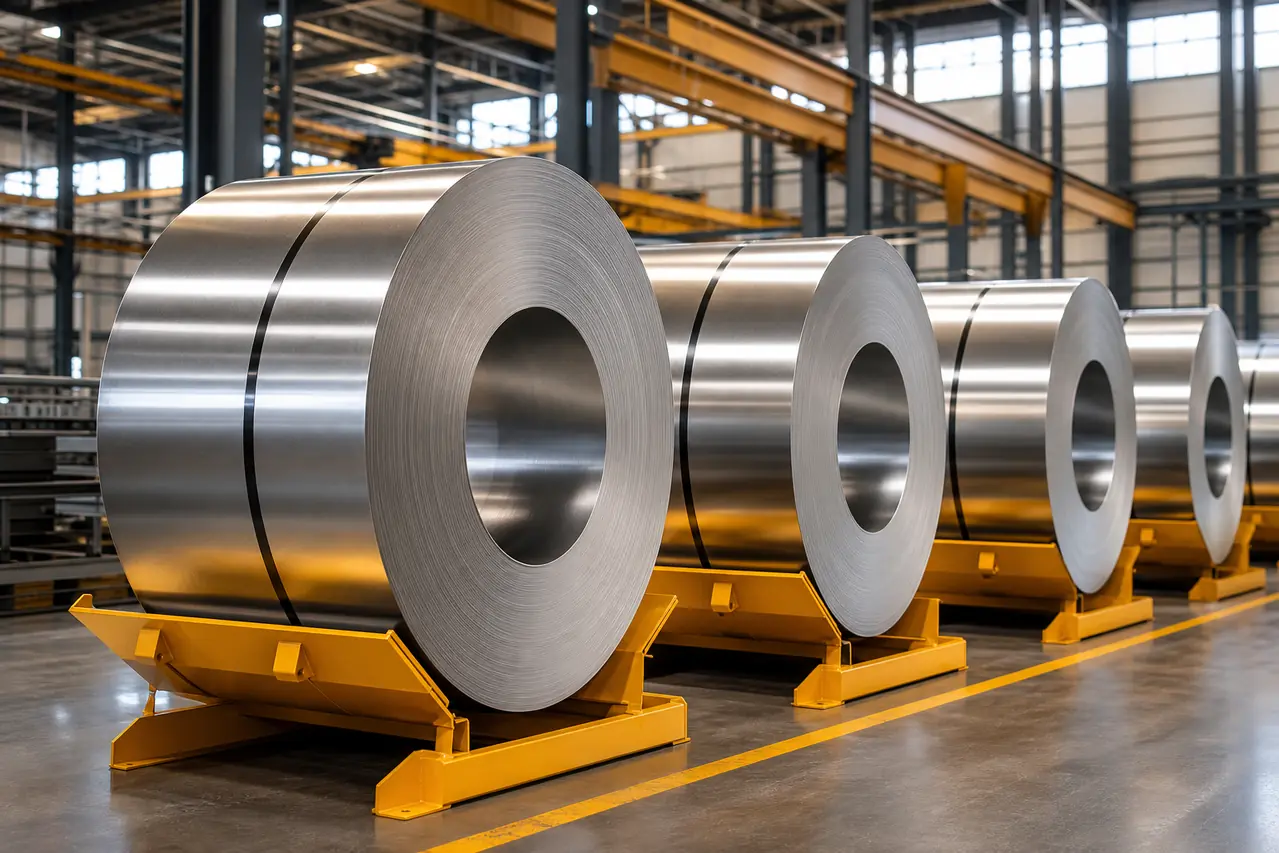
Bobine en Monel 400 destinée à une utilisation en milieu marin ne constitue pas une spécification utile tant que l'acheteur n'a pas associé cette nuance à une plage de fonctionnement réelle, à un état contrôlé du produit et à des critères d'acceptation mesurables. Dans le cas d'une utilisation en milieu corrosif à l'eau de mer avec un procédé de fabrication à partir de bobines, la question importante n'est pas de savoir si le Monel 400 jouit d'une solide réputation. La question est de savoir si la bobine livrée, le procédé de fabrication et l’ensemble du cycle d’exploitation permettent d’aboutir à la même conclusion technique.
Dans ce cas précis, le service combine l’eau de mer naturelle et chlorée, la vitesse d’écoulement, l’aération, les dépôts, les périodes de stagnation, le contact galvanique, la stabilité des jauges, la qualité des bords et les dommages superficiels. La bobine en Monel 400 est utile lorsque des opérations de fabrication répétées nécessitent un matériau à base de nickel et de cuivre présentant des performances éprouvées en milieu marin et une ductilité fiable. Cette affirmation constitue un critère de sélection, et non une garantie d’immunité. L’eau de mer ne présente pas une composition chimique unique. La température, la salinité, l’oxygène dissous, la chloration, l’activité biologique, la vitesse d’écoulement, les dépôts et la stagnation lors des arrêts de service déterminent si le Monel 400 constitue un choix judicieux sur l’ensemble du cycle de vie.
Pour l’achat de bobines de Monel 400 destinées à des applications soumises à la corrosion en eau de mer et à une fabrication à partir de bobines, la valeur de la bobine dépend de la longueur utilisable, et non du seul poids brut. Les variations d’épaisseur, les dommages sur les bords, le télescopage, les défauts de surface ou un diamètre intérieur incompatible peuvent réduire le rendement avant même le début de la production. La demande de devis doit donc préciser l’épaisseur, la largeur, le diamètre intérieur de la bobine, le diamètre extérieur maximal, le poids de la bobine, l’état des bords, l’aspect de la surface et le cambrage admissible ; elle doit également indiquer les conditions de commande, l’étendue du certificat, les exigences d’essai, le calendrier de livraison et la destination. Lorsqu’un élément n’est pas précisé, les fournisseurs peuvent proposer des produits très différents sous des descriptions qui semblent similaires.
Ce guide s'adresse aux ingénieurs, aux fabricants, aux équipes de maintenance et aux acheteurs industriels. Il explique dans quels domaines le Monel 400 trouve sa place, quelles sont ses limites d'utilisation, comment prescrire des bobines conformes à la norme ASTM B127 et comment examiner un devis sans confondre un certificat d'usine avec une preuve d'adéquation à l'usage prévu.
Contactez 28Nickel pour obtenir un devis pour votre projet en précisant la qualité, la forme, les dimensions, la quantité, les conditions d'utilisation, l'étendue des contrôles, la destination et la date de livraison requise.
Mécanismes de défaillance probables et leurs signes précurseurs
Un article informatif de qualité devrait expliquer comment un achat peut s'avérer un échec. Dans les applications soumises à la corrosion en eau de mer et utilisant une fabrication à partir de bobines, les dommages sont rarement répartis de manière parfaitement homogène. Ils apparaissent là où la concentration chimique est élevée, où les contraintes augmentent, où le flux change, où les surfaces restent humides, où la température atteint des pics, ou encore là où l’accès pour l’inspection est le plus difficile. Les mécanismes suivants permettent de traduire la discussion sur les alliages en emplacements et en contrôles pouvant être intégrés aux plans de fabrication et aux plans d’inspection.
| Mécanisme de défaillance | Signal de terrain typique | Contrôle de l'ingénierie ou des achats |
|---|---|---|
| Corrosion par dépôt | Attaque locale sous les dépôts marins | Contrôle de la propreté, du débit, de l'évacuation et de l'inspection |
| Érosion-corrosion | Pertes au niveau des zones d'impact à grande vitesse | Vérifier la vitesse, les solides, la géométrie et l'épaisseur locale |
| Corrosion galvanique | Corrosion accélérée au niveau du contact entre métaux dissemblables | Appariement des commandes, contact électrique et rapport de surface |
| Contamination lors de la fabrication | Taches de rouille ou présence de fer incrusté sur une surface en nickel-cuivre | Utilisez des outils propres et éliminez toute trace de salissure avant l'intervention. |
Les mécanismes identifiés dans le cadre de la corrosion en milieu marin lors d'une fabrication à partir de bobines peuvent interagir entre eux. La corrosion locale peut réduire la section et augmenter les contraintes ; les vibrations peuvent endommager la surface ; les dépôts peuvent modifier la température et la composition chimique ; la contamination liée à la fabrication peut créer le premier site actif. Le choix d'utiliser du Monel 400 en bobines doit donc être envisagé en tenant compte de la géométrie, du contrôle des processus, du nettoyage et de la maintenance.
Les contrôles doivent être fondés sur l'analyse des risques et non répartis de manière uniforme par simple commodité. L'accent mis sur cet article est le suivant : le contrôle à la réception doit consigner les mesures suivantes : calibre, largeur, cambrure, surface, bords, constitution de la bobine, poids, composition chimique, propriétés mécaniques et identification de la coulée. La traçabilité des lots finis doit être assurée jusqu'à la bobine et à la coulée d'origine. Ces informations doivent figurer dans les registres de référence avant la mise en service, afin que les mesures ultérieures puissent être comparées en se référant aux mêmes emplacements physiques et aux mêmes méthodes.
Les conditions de service que l'appel d'offres ne doit pas omettre de mentionner
Le choix du matériau pour une bobine en Monel 400 destinée à une utilisation en milieu marin doit s'appuyer sur un calendrier plutôt que sur un seul point de fonctionnement normal. La mise en service, le fonctionnement stable, les perturbations du procédé, le nettoyage et l'arrêt peuvent chacun entraîner un potentiel de corrosion, une température, une charge mécanique ou des conditions de mouillage différents. Un dossier de procédé qui ne rend compte que de la composition chimique nominale peut passer à côté de la brève phase qui détermine la durée de vie en service.
| Étape du processus | Problème important | Question relative à la revue de conception |
|---|---|---|
| Réception | La présence de sel ou d'humidité peut entraîner l'apparition de taches et compliquer l'inspection. | Veillez à ce que l'emballage reste sec et vérifiez-le avant de le stocker. |
| Déroulement | Les dommages sur les bords et le gauchissement des bobines ont une incidence sur le rendement de production. | Choisissez un équipement de manutention adapté au diamètre intérieur. |
| Fabrication | La contamination par le fer peut entraîner l'apparition de taches de rouille et susciter des inquiétudes au niveau local. | Utilisez des surfaces de contact propres et des outils homologués. |
| Eau de mer en mouvement | La vitesse et l'aération ont une incidence sur la corrosion et l'érosion. | Définir les conditions de débit normal et maximal. |
| Stagnation | Les dépôts et l'activité biologique modifient la chimie locale. | Prévoir le rinçage, la vidange et la conservation hors service. |
Ce tableau constitue également un outil pratique pour les appels d’offres. Le fournisseur n’a pas besoin de connaître le savoir-faire confidentiel lié au procédé, mais l’analyse des matériaux nécessite suffisamment d’informations pour distinguer une exposition normale de la pire combinaison plausible. Pour une utilisation en milieu corrosif d’eau de mer avec fabrication à partir de bobines, cela implique de documenter la plage de valeurs correspondant à chaque expression du résumé des conditions d’utilisation : eau de mer naturelle et chlorée, vitesse d’écoulement, aération, dépôts, périodes de stagnation, contact galvanique, stabilité de l’épaisseur, qualité des bords et dommages superficiels.
Dans le cas d'une application soumise à la corrosion par l'eau de mer et utilisant une fabrication par alimentation en boucle, il convient de distinguer la température globale du fluide de la température réelle du métal Monel 400. Le transfert thermique, l’isolation, les dépôts, un écoulement insuffisant, la chaleur directe et le refroidissement par l’environnement peuvent faire varier la température du métal au-dessus ou en dessous de celle du fluide. Il convient également de distinguer la composition chimique moyenne de la composition chimique locale autour de la bobine commandée ; les zones à faible écoulement, les limites de vapeur, les dépôts et les surfaces en cours de séchage peuvent entraîner une concentration des espèces diluées.
La recommandation la plus fiable concernant le Monel 400 inclut une règle d’arrêt. L’aération et la contamination oxydante sont des facteurs importants. Un service dont la composition chimique semble similaire peut se comporter différemment lorsque l’oxygène, les sels, la vitesse d’écoulement, les dépôts ou les contacts galvaniques varient. L’eau de mer ne présente pas une composition chimique uniforme. La température, la salinité, l’oxygène dissous, la chloration, l’activité biologique, la vitesse d’écoulement, les dépôts et la stagnation lors des arrêts déterminent si le Monel 400 constitue un choix judicieux pour l’ensemble du cycle de vie. Lorsque les données disponibles concernant la corrosion en milieu marin avec des composants fabriqués à partir de bobines ne permettent pas de répondre à ces questions, l’autorité de conception doit s’appuyer sur l’historique de l’installation, faire appel à un spécialiste de la corrosion ou réaliser des essais représentatifs avant de donner son accord définitif.
Justification technique de cette note
Le choix d'une bobine de Monel 400 pour une application en milieu marin repose sur plusieurs facteurs plutôt que sur une seule propriété principale. Les bobines de Monel 400 sont utiles lorsque des opérations de fabrication répétées nécessitent un matériau à base de nickel et de cuivre présentant des performances éprouvées en milieu marin et une ductilité fiable. Les points suivants expliquent en quoi la métallurgie de cet alliage est adaptée à l'application mentionnée.
Résistance à de nombreuses conditions d'eau de mer et de saumure
Le Monel 400 offre une bonne résistance à de nombreuses conditions liées à l'eau de mer et à la saumure. Dans le cadre d’une utilisation en milieu corrosif marin avec fabrication à partir de bobines, il facilite la conception en tenant compte d’une partie des facteurs d’exposition combinés : eau de mer naturelle et chlorée, vitesse d’écoulement, aération, dépôts, périodes de stagnation, contact galvanique, stabilité de l’épaisseur, qualité des bords et dommages superficiels. Un devis ne doit pas invoquer cet avantage sans confirmation de la référence de l’alliage et de l’état de livraison commandé. Le projet doit préciser l’emplacement exact où cette propriété est requise ainsi que les conditions qui pourraient invalider cette hypothèse.
Comportement souhaitable lors de l'utilisation d'acide fluorhydrique dans des conditions correctement contrôlées
Le Monel 400 présente un comportement satisfaisant en milieu d'acide fluorhydrique correctement contrôlé. Dans le cadre d’une exposition à la corrosion en eau de mer avec une fabrication à partir de bobines, cela facilite la conception en tenant compte d’une partie des facteurs d’exposition combinés : eau de mer naturelle et chlorée, vitesse d’écoulement, aération, dépôts, périodes de stagnation, contact galvanique, stabilité de l’épaisseur, qualité des bords et endommagement de la surface. Sa valeur pratique se manifeste dans la zone locale la plus sévère, et non dans un tableau générique de propriétés. Le projet doit identifier l’emplacement exact où cette propriété est nécessaire ainsi que les conditions qui pourraient invalider cette hypothèse.
Bonne ténacité sur une large plage de températures
Le Monel 400 offre une bonne ténacité sur une large plage de températures. Dans le cadre d’une utilisation en milieu marin avec fabrication à partir de bobines, il facilite la conception en tenant compte d’une partie des facteurs d’exposition combinés : eau de mer naturelle et chlorée, vitesse d’écoulement, aération, dépôts, périodes de stagnation, contact galvanique, stabilité de l’épaisseur, qualité des bords et dommages superficiels. Cet avantage n’est pertinent que si les hypothèses relatives au procédé et à la fabrication restent valables. Le projet doit identifier l’emplacement exact où cette propriété est nécessaire ainsi que les conditions qui pourraient invalider cette hypothèse.
Fabrication simple lorsque les mesures de contrôle de la contamination par le nickel et le cuivre sont respectées
Le Monel 400 permet une mise en œuvre aisée lorsque les mesures de contrôle de la contamination par le nickel et le cuivre sont respectées. Dans le cadre d’une utilisation en milieu marin avec corrosion, et dans le cadre d’une fabrication à partir de bobines, ce matériau facilite la conception en tenant compte d’une partie des facteurs d’exposition combinés : eau de mer naturelle et chlorée, vitesse d’écoulement, aération, dépôts, périodes de stagnation, contact galvanique, stabilité de l’épaisseur, qualité des bords et dommages superficiels. Le plan doit traduire cet avantage en exigences de géométrie, de condition et d’inspection. Le projet doit identifier l’emplacement exact où cette propriété est requise ainsi que les conditions qui pourraient invalider cette hypothèse.
La délimitation du champ d’application est tout aussi importante : l’aération et la contamination oxydante ont leur importance. Un matériau qui semble similaire d’après sa désignation chimique peut se comporter différemment lorsque l’oxygène, les sels, la vitesse d’écoulement, les dépôts ou les contacts galvaniques varient. L’eau de mer ne présente pas une composition chimique uniforme. La température, la salinité, l’oxygène dissous, la chloration, l’activité biologique, la vitesse d’écoulement, les dépôts et la stagnation lors des arrêts de service déterminent si le Monel 400 constitue un choix judicieux pour l’ensemble du cycle de vie. C’est pourquoi une documentation technique responsable fait la distinction entre une solution justifiable et une recommandation universelle.
Les valeurs de résistance à la traction à température ambiante et les résumés de corrosion figurant dans les manuels sont utiles pour la présélection du Monel 400, mais l'acceptation doit se fonder sur la norme ASTM B127, les valeurs de conception du projet et le certificat spécifique à la coulée. Pour les applications en milieu marin impliquant une fabrication à partir de bobines, le comportement à la corrosion doit être évalué en tenant compte de concentrations, de températures, de contaminants, d'aération, de vitesses d'écoulement, de dépôts et de contraintes représentatifs.
Identifiant d'achat : classe, UNS et norme applicable
Le Monel 400, désigné sous la référence UNS N04400, est un alliage de nickel et de cuivre en solution solide qui présente une bonne résistance à l’eau de mer et à certains milieux acides. Pour cet article, la norme d'approvisionnement est l'ASTM B127 et la forme commandée est une bobine. Le bon de commande doit mentionner les trois éléments d'identification, car les noms de qualité commerciale, les désignations UNS et les normes de forme ASTM ont des finalités différentes.
La conformité à la norme ASTM régit les exigences relatives au produit dans le cadre de ladite norme. Elle ne permet pas, à elle seule, d’homologuer le Monel 400 pour une utilisation en milieu marin avec un procédé de fabrication à partir de bobines, de calculer la surépaisseur anti-corrosion, de valider un procédé de soudage ou de déterminer la durée de vie résiduelle. Ces responsabilités incombent à l’autorité chargée du cahier des charges et de la conception du projet. L’état à la livraison doit être défini comme l’état recuit spécifié, avec un contrôle de l’épaisseur, une qualité de surface, une structure de la bobine et une identification adaptés à la chaîne de transformation de l’acheteur.
Révision de la chimie nominale
| Élément | Plage nominale de spécifications | Pertinence technique |
|---|---|---|
| Nickel et cobalt | 63.0% min | Fournit une base riche en nickel assurant la résistance à la corrosion |
| Cuivre | 28.0-34.0% | Définit la gamme d'alliages nickel-cuivre et garantit des performances optimales en milieu marin et en présence d'acides |
| Fer | 2,5% max | Teneur résiduelle contrôlée en alliage |
| Manganèse | 2,0% max | Contrôlé au niveau de la qualité du produit et de la transformation |
| Carbone | 0,301 TP3T max | Conforme aux limites chimiques spécifiées pour l'alliage |
Ces fourchettes constituent un résumé destiné aux achats concernant le Monel 400 ; elles ne remplacent pas l'édition en vigueur de la norme ASTM B127. Pour la réception, il convient d'utiliser les valeurs requises par le bon de commande et le certificat d'usine correspondant. L'acheteur doit vérifier que le numéro de coulée, la nuance, la référence UNS, la composition chimique, les dimensions, l'état et les résultats d'essai se rapportent tous à la même bobine livrée.
La chimie explique pourquoi le Monel 400 se comporte ainsi, mais ce sont la microstructure et l'état du matériau qui déterminent comment ces propriétés chimiques se manifestent en situation de corrosion en milieu marin dans le cadre d'une fabrication à partir de bobines. Le traitement thermique, le formage à froid, la structure granulaire, la surface et les dimensions de la section peuvent influencer le comportement et la fabrication. Pour cette bobine, n’acceptez pas d’offre qui laisse l’état du matériau indéfini après la passation de la commande.
Comparaison d'alliages de même forme dans le cadre d'une revue de conception
Un cahier des charges fiable pour les applications en milieu corrosif marin, reposant sur une fabrication à partir de bobines, explique pourquoi la bobine de Monel 400 est privilégiée par rapport à d'autres alternatives présentées sous la même forme. L'objectif n'est pas de classer les alliages par ordre de prix, du moins cher au plus cher, mais d'identifier les conditions environnementales ou mécaniques qui influencent ce choix.
| Autre variante sous la même forme | Lorsque cela s'avère envisageable | Pourquoi le Monel 400 peut encore être choisi |
|---|---|---|
| Bobine d'Inconel 625 | Résistance mécanique accrue et large résistance aux chlorures | Il n'est peut-être pas nécessaire d'utiliser un alliage plus coûteux dans le cadre d'une utilisation contrôlée en eau de mer |
| Bobine en nickel 201 | Excellentes performances en milieu caustique | Il ne présente pas le même historique des teneurs en nickel et en cuivre dans l'eau de mer |
| Bobine en cuivre-nickel C70600 | Largement utilisé pour les équipements destinés à l'eau de mer | La résistance, le procédé de fabrication et les spécifications du projet varient |
| Serpentin en acier inoxydable 316L | Coût réduit grâce à l'utilisation d'eau de mer propre et à circulation continue | Les fissures, la stagnation et la chloration peuvent réduire la marge |
Lorsque vous comparez une bobine de Monel 400 à ces alternatives, veillez à utiliser les mêmes paramètres : plage de fonctionnement, durée de vie nominale, marge de corrosion, procédé de fabrication, plan d’inspection et conditions de livraison. Un devis peut sembler moins élevé s’il repose sur des conditions différentes, des tolérances plus larges, un nombre réduit d’essais, des dimensions utiles plus courtes ou une plage de fonctionnement plus restreinte.
La recommandation la plus stricte concernant l'utilisation de matériaux soumis à la corrosion par l'eau de mer dans le cadre d'une fabrication par alimentation en bobines est conditionnelle : choisir le Monel 400 lorsque l'utilisation et la conception documentées exigent sa combinaison de propriétés ; opter pour un alliage moins performant lorsque l'historique vérifié de l'installation ou des données représentatives indiquent une marge suffisante ; recourir à un alliage plus spécialisé lorsque le procédé ne correspond pas aux critères décrits ci-dessus.
Contrôle dimensionnel pour la fabrication et la pose
La description du produit doit traduire le plan technique en caractéristiques d'approvisionnement mesurables. Pour une bobine de Monel 400, cela signifie : l'épaisseur, la largeur, le diamètre intérieur de la bobine, le diamètre extérieur maximal, le poids de la bobine, l'état des bords, l'état de surface et le cambrage admissible. La demande de devis doit préciser l’épaisseur, la largeur, le diamètre intérieur, la limite du diamètre extérieur, le poids de la bobine, la tolérance d’épaisseur, le cambrage, l’état des bords et l’aspect de surface. L’emballage doit être adapté aux conditions d’expédition maritime et de stockage.
| Dimension | Ce qu'il faut indiquer | Pourquoi c'est important |
|---|---|---|
| Épaisseur | Valeur nominale, tolérance, échantillonnage et exclusion des valeurs extrêmes | Contrôle la force, la géométrie et le rendement exploitable |
| Largeur | Valeur nominale, tolérance et plage de fonctionnement | Contrôle les dimensions des pièces brutes et finies |
| Diamètre intérieur | Valeur exacte et plage admissible | Doit être adapté aux équipements de manutention et de production |
| Poids de la bobine | Objectif et maximum | Gère la capacité de la chaîne de production et la logistique |
| Cambrure et carre | Méthode de mesure et critères d'acceptation | Assure la stabilité de l'alimentation et de la qualité de formage |
La tolérance applicable aux bobines de Monel 400 doit être déterminée en fonction de leur utilisation. Le resserrement de toutes les cotes peut entraîner une augmentation des coûts et des délais de livraison sans pour autant améliorer la fiabilité, tandis que le fait de laisser une cote critique sans tolérance transfère le risque vers la phase de fabrication. Avant d’envoyer votre demande de devis, renseignez-vous sur les cotes qui régissent l’ajustement, le formage, l’usinage, l’assemblage ou la configuration de la ligne de production pour une utilisation en milieu corrosif à l’eau de mer avec un procédé de fabrication à partir de bobines.
Un rapport d'inspection dimensionnelle s'avère particulièrement utile lorsque le matériau franchit les frontières avant sa mise en œuvre. Il permet à l'acheteur de résoudre tout écart avant que la bobine de Monel 400 n'arrive dans un atelier très fréquenté ou sur un site isolé, où le temps nécessaire au remplacement et les frais de manutention sont bien plus élevés.
Inspection, essais et traçabilité
Le contrôle qualité des bobines de Monel 400 destinées à des applications en milieu marin doit permettre de répondre à quatre questions distinctes : le matériau correspond-il à l’alliage commandé ? S’agit-il de la bobine commandée, dans l’état demandé ? Respecte-t-il les dimensions et les essais spécifiés ? Chaque article livré peut-il être rattaché au dossier de traçabilité ? La conformité dans une catégorie ne compense pas une lacune dans une autre.
| Élément de preuve | Ce qu'il faut vérifier | Ce qu'il établit |
|---|---|---|
| Certificat de moulin | Numéro de coulée, nuance, UNS, norme, composition chimique, résultats mécaniques, état et dimensions | Confirme la conformité du produit, telle qu'elle est documentée |
| PMI | Vérification des notes selon la fréquence et dans les lieux convenus | Réduit le risque lié au mélange de matériaux, mais ne remplace pas le certificat |
| Rapport dimensionnel | contrôles à plusieurs points, largeur, état des bords, cambrure, examen de la surface, constitution de la bobine, poids, traçabilité thermique et vérification du diamètre intérieur | Vérifie la géométrie exploitable avant la fabrication |
| Examen de surface | Critères d'acceptation ordonnés et traitement des défauts | Détecte les dommages que les analyses chimiques ne permettent pas de mettre en évidence |
| Contrôle non destructif | Méthode, couverture, étalonnage et acceptation, le cas échéant | Traite le risque lié aux discontinuités internes ou de surface |
| Carte de traçabilité | Lien entre les repères de chaleur et les repères d'élément vers l'emplacement de découpe ou d'installation | Préserve les éléments de preuve après le traitement |
| Registre d'emballage | État, protection, marques sur l'emballage et photographies | Prend en charge la gestion des transports et de la réception |
Le certificat d'usine constitue le document de référence principal concernant le matériau, mais il ne s'agit pas d'un essai de corrosion en milieu marin réalisé dans le cadre d'une fabrication à partir de bobines. Il atteste que la coulée répondait aux exigences du produit commandé. L'aptitude à l'emploi dépend du choix du matériau, des calculs de conception, de la qualité de fabrication et des conditions d'exploitation.
Le PMI constitue un moyen utile de contrôle d'identité du Monel 400, en particulier après transformation ou dans les ateliers où sont mélangés différents matériaux. Il ne permet toutefois pas de vérifier tous les éléments contrôlés, les conditions de traitement thermique, les propriétés mécaniques ou la résistance à la corrosion. La procédure applicable à cette bobine doit définir les capacités de l'instrument, son étalonnage, la préparation de la surface, la fréquence ainsi que l'identification formelle de chaque mesure.
En matière de contrôle dimensionnel et de surface, les priorités spécifiques à chaque produit sont les suivantes : le contrôle à la réception doit consigner les mesures, la largeur, le cambrage, l’état de surface, l’état des bords, la structure de la bobine, le poids, la composition chimique, les propriétés mécaniques et l’identification de la coulée. La traçabilité des lots finis doit être assurée jusqu’à la bobine et au lot de coulée. En outre, l’étendue générale de l’inspection des bobines comprend des contrôles d’épaisseur en plusieurs points, la largeur, l’état des bords, le cambrage, l’examen de la surface, la constitution de la bobine, le poids, la traçabilité du lot de coulée et la confirmation du diamètre intérieur. Les critères d’acceptation doivent être consignés par écrit avant le début de l’inspection, en précisant notamment qui est habilité à approuver une réparation ou une dérogation.
Le contrôle par un organisme tiers de la bobine de Monel 400 est particulièrement efficace lorsque les points de vérification sont définis dans le bon de commande. Dans le cadre d’une application soumise à la corrosion par l’eau de mer et impliquant une fabrication à partir de bobines, les points à vérifier comprennent notamment l’examen des certificats, l’identification du produit, les dimensions, la présence d’un témoin lors des essais si nécessaire, l’état de surface, le marquage, l’emballage et la validation finale des documents. Une demande formulée trop tardivement peut retarder l’expédition sans pour autant améliorer la qualité du travail réalisé.
Avant de mettre à disposition des bobines de Monel 400 destinées à une utilisation en milieu marin (corrosion par l'eau de mer) dans le cadre d'un processus de fabrication par alimentation en bobines, il convient de vérifier la cohérence entre l'offre, le bon de commande, le certificat, les marquages physiques et le rapport d'inspection. Il est nécessaire de clarifier les suffixes de nuance, l'édition de la norme ASTM B127, les dimensions, le traitement thermique, les exceptions aux essais et la quantité tant que le matériau est encore identifiable et remplaçable.
Du produit laminé à l'équipement fini
Le Monel 400 doit être traité comme un alliage de nickel sensible à la corrosion, et non comme un matériau de série ordinaire. Le processus à suivre comprend le déroulement, le planage, la découpe, le formage, le soudage le cas échéant, le nettoyage et la protection de la surface finie de l'alliage de nickel. Il convient d’utiliser des surfaces de contact propres, des composés de formage compatibles, un angle de cintrage contrôlé et des procédés d’assemblage adaptés aux matériaux à base de nickel-cuivre. Évitez la présence de fer incorporé et les géométries finales stagnantes.
Propreté et tri des déchets
Utilisez des plans de travail propres et des outils qui ne risquent pas de déposer du fer libre ou de transférer du soufre, du plomb, du zinc, des traces de cuivre incompatibles, des chlorures ou des résidus d’origine inconnue sur la bobine de Monel 400 destinée à une utilisation en milieu marin avec corrosion par l’eau de mer, dans le cadre d’une fabrication par alimentation en bobine. Les produits de marquage, les lubrifiants, les nettoyants, les supports et les fixations temporaires doivent être homologués pour cet alliage et cette application.
Traitement spécifique au formulaire
La mise en œuvre d'une bobine de Monel 400 destinée à une application en milieu marin, dans le cadre d'un processus de fabrication à alimentation par bobine, commence par une manutention sûre et une alimentation stable. Le diamètre intérieur, le serrage, l'orientation, l'état des bords, le cambrage, le gauchissement de la bobine et la propreté des rouleaux de contact doivent correspondre aux spécifications de l'acheteur avant le début de la production.
Enregistrer les données de configuration et de dimensions de chaque bobine de Monel 400 utilisée dans des applications soumises à la corrosion en eau de mer et fabriquée par formage à partir de bobines. Lorsque la géométrie change au cours d'un cycle de production, il est plus utile de consigner la carte de calibre, la position de la bobine, les réglages de nivellement, la charge de formage et les observations de surface que de se contenter d'une remarque générale indiquant que l'alliage est difficile à usiner.
Assemblage et apport de chaleur
Les procédures d'assemblage du Monel 400 destiné à des applications soumises à la corrosion en eau de mer et utilisant un système d'alimentation par bobine doivent être validées par le fabricant en ce qui concerne la section, la conception des joints, la position, les consommables, la protection, l'apport thermique, le contrôle entre passes et les contrôles requis. Nettoyer chaque passe comme prévu et éviter les amorçages d'arc ou les fixations temporaires ne respectant pas la procédure approuvée.
Il ne faut pas supposer qu’un assemblage d’aspect satisfaisant conserve ses performances en matière de résistance à la corrosion ou aux hautes températures. Dans le cas d’une utilisation en milieu marin impliquant une fabrication à partir de bobines, la géométrie de l’assemblage, les contraintes résiduelles, l’état de surface, la dilution, la coloration thermique, les fissures et l’accès pour le nettoyage final peuvent être tout aussi importants que la résistance mécanique. Le cahier des charges du projet doit définir les procédures de nettoyage et de réception après l’assemblage.
Validation finale des surfaces et des cotes
Éliminez les impuretés et les décolorations inacceptables de la bobine en Monel 400 à l’aide d’une méthode agréée qui ne laisse pas de résidus abrasifs incrustés ni de rugosité incontrôlée. Vérifiez les dimensions critiques pour une utilisation en milieu marin en recourant à un procédé de fabrication à partir de la bobine après les opérations thermiques et mécaniques finales, car les mesures effectuées trop tôt ne permettent pas de détecter les déformations ultérieures.
Six étapes décisionnelles avant la validation du bon de commande
La séquence suivante permet de maintenir le lien entre la décision relative à la bobine en Monel 400 et l'équipement, plutôt que de laisser les analyses techniques et commerciales s'éloigner l'une de l'autre. Chaque étape doit donner lieu à un bref compte rendu avant que l'engagement suivant ne soit pris.
- Définir les conditions d'exploitation : enregistrer les conditions normales, maximales, de perturbation, de nettoyage et d'arrêt pour l'exploitation en milieu corrosif à l'eau de mer avec des serpentins, y compris la composition chimique, la température, la pression, la charge, la vitesse, les dépôts et la durée.
- Valider le choix des matériaux : confirmer les raisons pour lesquelles le Monel 400 et l'UNS N04400 ont été sélectionnés, préciser quelles alternatives ont été examinées et indiquer dans quelles conditions un nouveau choix serait nécessaire.
- Traduire le dessin : définir l'épaisseur, la largeur, le diamètre intérieur de la bobine, le diamètre extérieur maximal, le poids de la bobine, l'état des bords, la surface et le cambrage admissible, la quantité, la tolérance, la surface, l'état, le processus de fabrication et les unités de livraison.
- Préparez le dossier de documentation : précisez la norme ASTM B127, le certificat, le rapport dimensionnel, l'analyse des éléments métalliques (PMI), l'examen, la traçabilité, le marquage et les points de contrôle par un organisme tiers, le cas échéant.
- Lancer un appel d'offres comparable : fournir les mêmes hypothèses techniques et commerciales à tous les fournisseurs et exiger qu'ils signalent par écrit tout écart par rapport à celles-ci.
- Validation et réception : vérifier la conformité des documents avec les repères physiques avant la fabrication, contrôler l'état des marchandises à la livraison, mettre en quarantaine les éléments non conformes et garantir la traçabilité jusqu'à l'équipement final.
Pour les commandes répétitives, mettez à jour le cahier des charges en y intégrant le rendement réel de fabrication, les résultats des contrôles, l'historique d'entretien et les performances logistiques. La deuxième commande de bobines de Monel 400 doit être plus précise que la première et ne pas se limiter à une simple copie d'un ancien bon de commande.
Une évaluation commerciale qui va au-delà du prix au kilogramme
Le prix des bobines de Monel 400 dépend de la composition de l'alliage, du procédé de fusion et de transformation, des dimensions, de l'état, des tolérances, de la quantité commandée, de l'étendue des essais, de la disponibilité actuelle, du rendement, de l'emballage, des frais de transport et des conditions de paiement. Un acheteur doit normaliser ces variables avant de considérer qu'un devis est plus avantageux.
Aspects commerciaux spécifiques au produit : comparez le rendement utile, la manutention, le conditionnement, la mise en place et la durée de vie en termes de corrosion au prix brut. Une bobine protégée présentant une géométrie stable peut réduire les interruptions de production et les opérations de nettoyage en aval. La comparaison doit également inclure le coût de la clarification, de l’inspection, du rendement de fabrication, de l’impact sur le calendrier et du remplacement si un écart est constaté après la livraison.
| Facteur de coût | Quels sont les changements ? | Impact commercial |
|---|---|---|
| Alliage et état | Composition chimique, traitement thermique et exigences mécaniques | Définit le processus de production principal |
| Dimensions | Dimensions, tolérances et exigences en matière de longueur utile ou de surface | Modifications du rendement de broyage et du rendement de fabrication |
| Quantité | Poids total, nombre d'articles et potentiel de renouvellement | A une incidence sur la rentabilité de la campagne et sur la quantité minimale |
| L'inspection | Essais, vérifications, documents et réception spéciale | Ajoute des coûts directs et des points de contrôle du calendrier |
| Traitement | Découpe ou autre préparation convenue | Cela peut réduire la charge de travail liée à la configuration pour l'acheteur, mais alourdit celle du fournisseur |
| Logistique | Dimensions du colis, protection, itinéraire et délai de livraison | Gestion des modifications, du fret et des risques de dommages |
Le délai de livraison des bobines de Monel 400 doit être décomposé en plusieurs étapes : disponibilité du matériau, production, essais, validation après inspection, validation des documents, emballage et transport jusqu'à la destination. Demandez quelles dates sont fermes et lesquelles sont approximatives ; un délai de production court associé à une étape de validation indéfinie pourrait ne pas garantir la résistance à la corrosion en milieu marin dans le cadre d'un calendrier de fabrication à partir de bobines.
Emballage et transport
Le concept d'emballage des bobines de Monel 400 destinées à une utilisation en milieu marin (corrosion par l'eau de mer) et à une fabrication par alimentation en bobines comprend une protection rigide des extrémités, un maintien circonférentiel et radial, une barrière contre l'humidité, des protections des bords, un support antidérapant, un marquage du centre de gravité et des consignes de manutention. Les emballages doivent permettre d’identifier les lots et les dimensions, empêcher tout contact susceptible d’entraîner une contamination et permettre un déchargement en toute sécurité avec l’équipement disponible à destination.
Pour l'exportation de cette bobine de Monel 400, convenir au préalable des dimensions de l'emballage, du poids brut et net, des points de levage, de la barrière anti-humidité, des modalités de manutention à destination et du format de marquage avant l'expédition. Photographier le matériau et les emballages fermés. Les registres de réception doivent distinguer les dommages liés au transport de l'état de fabrication requis pour une utilisation en milieu marin (corrosion par l'eau de mer) dans le cadre d'une fabrication à partir de bobines.
Le coût du cycle de vie constitue l'indicateur final le plus pertinent pour évaluer la corrosion en milieu marin dans le cadre d'une fabrication à partir de bobines. Il englobe l'achat, la fabrication, l'inspection, l'installation, les temps d'arrêt, l'accès pour la maintenance, la surveillance, la fréquence de remplacement et les conséquences d'une défaillance. Le choix du Monel 400 ne se justifie que s'il permet d'améliorer ce bilan dans les conditions d'utilisation documentées.
Données de commande d'achat permettant de réduire les demandes de précisions
Un appel d’offres concis mais complet concernant des bobines de Monel 400 permet d’obtenir des devis plus comparables qu’une demande détaillée composée de spécifications sans rapport les unes avec les autres. La liste suivante peut être jointe au cahier des charges relatif à la corrosion en milieu marin, en s’appuyant sur un plan de fabrication à partir de bobines, et adaptée aux normes du projet et aux exigences du maître d’ouvrage.
- Matériau : Monel 400 / UNS N04400
- Forme du produit : bobine
- Norme : ASTM B127, ainsi que toute exigence spécifique au projet ou prévue par la réglementation
- Dimensions et tolérances : épaisseur, largeur, diamètre intérieur de la bobine, diamètre extérieur maximal, poids de la bobine, état des bords, surface et cambrure admissible
- Quantité : nombre d'articles ou de bobines, poids estimé, marge de production et pièces de rechange nécessaires
- État et surface : l’état recuit spécifié, avec contrôle de l’épaisseur, qualité de surface, constitution de la bobine et marquage adaptés à la chaîne de transformation de l’acheteur
- Application : utilisation en milieu corrosif à l'eau de mer avec fabrication à partir de bobines
- Conditions d'utilisation : eau de mer naturelle et chlorée, vitesse d'écoulement, aération, dépôts, périodes de stagnation, contact galvanique, stabilité de la jauge, qualité des bords et dommages superficiels
- Processus de fabrication : déroulement, planage, découpe, formage, soudage le cas échéant, nettoyage et protection de la surface finie en alliage de nickel
- Inspection : certificat, PMI, dimensions, état de surface, contrôles non destructifs et présence d'un témoin si nécessaire
- Traçabilité et marquage : lien entre la température, l'article, le lieu de découpe et le document final
- Emballage : protection rigide pour les yeux, dispositifs de maintien circonférentiels et radiaux, barrière anti-humidité, protections des arêtes, support antidérapant, marquage du centre de gravité et consignes de manutention
- Données commerciales : délai de livraison, destination, date d'arrivée requise, durée de validité du devis et conditions de paiement
- Règle relative aux dérogations : le fournisseur doit énumérer toutes les exceptions avant l'acceptation de la commande
Ajoutez directement les remarques spécifiques à l'article : points clés relatifs aux dimensions – L'appel d'offres doit préciser l'épaisseur, la largeur, le diamètre intérieur, la limite du diamètre extérieur, le poids de la bobine, la tolérance de calibre, le cambrage, les bords et la surface. L'emballage doit tenir compte des conditions d'expédition maritime et de stockage. Points clés de la fabrication – Utiliser un contact de ligne net, des composés de formage compatibles, un angle de cintrage contrôlé et des procédés d’assemblage adaptés au matériau nickel-cuivre. Évitez la présence de fer incorporé et une géométrie finale figée. Points clés relatifs à l’inspection – L’inspection à la réception doit consigner l’épaisseur, la largeur, le cambrage, la surface, les bords, la structure de la bobine, le poids, la composition chimique, les propriétés mécaniques et l’identification de la coulée. La traçabilité des lots finis doit être assurée jusqu’à la bobine et à la coulée d’origine.
Demandez aux fournisseurs de vous proposer d'abord un devis pour le Monel 400 demandé, puis d'indiquer les alternatives sur des lignes distinctes. Précisez si les poids des bobines sont théoriques ou réels, si les dimensions sont exactes ou approximatives, et si la livraison s'entend « sortie d'usine » ou « arrivée sur le chantier ».
Questions détaillées concernant la qualité, l'état et la disponibilité
Le Monel 400 est-il automatiquement adapté à une utilisation en milieu marin, dans le cadre d'une fabrication à partir de bobines ?
Non. Il s'agit d'une option défendable, car la bobine en Monel 400 est utile lorsque des opérations de fabrication répétées nécessitent un matériau à base de nickel et de cuivre présentant des performances éprouvées en eau de mer et une ductilité fiable. L'approbation finale nécessite toutefois l'examen complet de l'enveloppe de service, des bases de conception, du plan de fabrication et de l'autorité responsable du projet. L'eau de mer n'est pas une composition chimique unique. La température, la salinité, l’oxygène dissous, la chloration, l’activité biologique, la vitesse d’écoulement, les dépôts et la stagnation lors des arrêts déterminent si le Monel 400 constitue un choix judicieux sur l’ensemble du cycle de vie.
Quelle norme ASTM s'applique à cette bobine ?
Le présent guide d'approvisionnement se réfère à la norme ASTM B127 pour les bobines de Monel 400. Veuillez vérifier l'édition en vigueur, les éventuelles exigences de l'ASME ou du maître d'ouvrage, ainsi que l'état exact du produit sur le bon de commande.
Que doit figurer sur le certificat de minoterie ?
Pour les bobines de Monel 400 destinées à des applications soumises à la corrosion en eau de mer et utilisées dans le cadre d'un procédé de fabrication par alimentation en bobines, il convient de vérifier le numéro de coulée, la référence UNS N04400, la norme ASTM B127, la composition chimique, les résultats des essais mécaniques requis par la commande, l'état, les dimensions, la quantité et l'identification traçable. Les résultats des essais spécifiques au projet doivent être clairement répertoriés.
Le PMI remplace-t-il le certificat d'usine ?
Non. Pour les bobines de Monel 400 utilisées dans des applications soumises à la corrosion en eau de mer et fabriquées selon un procédé d’alimentation par bobine, l’analyse PMI sert à vérifier l’identité du matériau dans les limites des capacités de la méthode et de l’instrument. Elle ne remplace pas l’analyse chimique spécifique au lot, les registres de traitement thermique, les essais mécaniques, les dimensions ou la traçabilité complète. Il convient d’utiliser conjointement l’analyse PMI et le certificat.
Quelles sont les dimensions essentielles d'une bobine ?
Pour le Monel 400 utilisé dans des applications soumises à la corrosion en eau de mer et fabriqué à partir de bobines, précisez l'épaisseur, la largeur, le diamètre intérieur de la bobine, le diamètre extérieur maximal, le poids de la bobine, l'état des bords, l'état de surface et le cambrage admissible. Précisez quelles tolérances sont conformes à la norme ASTM B127, lesquelles sont plus strictes, comment elles seront mesurées et quelle marge de fabrication est incluse.
Quelle question liée à la fabrication mérite le plus d'attention ?
Pour cette application : utilisez un contact linéaire propre, des composés de formage compatibles, un angle de pliage contrôlé et des procédures d'assemblage adaptées aux matériaux à base de nickel-cuivre. Évitez la présence de fer incorporé et une géométrie finale figée. De manière plus générale, protégez la surface de l'alliage de nickel, contrôlez la déformation et l'apport de chaleur, utilisez des procédures validées et vérifiez la géométrie finale après toutes les opérations thermiques et mécaniques.
Sur quels aspects l'inspection de référence devrait-elle se concentrer ?
Utilisez la carte des défauts plutôt qu'un espacement régulier. Le contrôle à la réception doit consigner les mesures suivantes : épaisseur, largeur, cambrure, surface, bords, structure de la bobine, poids, composition chimique, propriétés mécaniques et numéro de coulée. La traçabilité des lots finis doit être assurée jusqu'à la bobine et à la coulée d'origine. Conservez les références d'emplacement de manière permanente afin de garantir la comparabilité des mesures futures.
Pourquoi les devis peuvent-ils varier autant pour un même type de produit ?
Les devis peuvent varier en termes de dimensions, de tolérances, d'état, de quantité, de contrôles, de rendement utilisable, de procédé de fabrication, d'emballage et de livraison. Comparez le rendement utilisable, la manutention, l'emballage, la mise en place et la durée de vie en termes de corrosion avec le prix des matières premières. Une bobine protégée présentant une géométrie stable peut réduire les interruptions de production et les opérations de nettoyage en aval. Normalisez ces hypothèses avant de comparer les prix unitaires.
Quelles informations doivent accompagner une demande de bobines de Monel 400 destinées à une application en milieu marin ?
Pour les bobines de Monel 400 destinées à un usage en milieu marin (corrosion par l’eau de mer), veuillez indiquer : Monel 400, UNS N04400, ASTM B127, les dimensions complètes des bobines, la quantité, l’état, les données d’utilisation, le processus de fabrication, les exigences en matière d’inspection et de documentation, la destination, les conditions de livraison et la date d’arrivée requise. Joignez des plans lorsque les tolérances sont difficiles à décrire par écrit.
Position finale concernant l'approvisionnement en bobines de Monel 400
La bobine de Monel 400 destinée à une utilisation en milieu marin est une spécification fiable lorsque la commande précise les références UNS N04400 et ASTM B127, le cycle de service complet, les dimensions mesurables, l'état correct, une fabrication contrôlée, une inspection ciblée et la traçabilité. L'argumentation technique est d'autant plus solide qu'elle précise à la fois les raisons du choix de l'alliage et les conditions dans lesquelles cette décision devrait être réexaminée.
Pour les applications soumises à la corrosion en milieu marin et nécessitant une fabrication à partir de bobines, commencez par consulter la carte des procédés et des défaillances, et non par la liste des stocks. Utilisez ensuite le plan d'assemblage et de fabrication pour définir précisément la bobine requise. Comparez les fournisseurs en fonction de la conformité des matériaux utilisables, des justificatifs fournis, des délais de livraison, des conditions d'emballage et de l'impact sur le cycle de vie, plutôt qu'en vous basant uniquement sur le prix au kilogramme.
Pour les bobines de Monel 400 destinées à des applications exposées à la corrosion en eau de mer, 28Nickel fournit des tôles, des tubes, des barres et des bobines en alliage de nickel pour des projets industriels internationaux. Veuillez nous transmettre les spécifications du matériau, les dimensions, la quantité, les données d'application, l'étendue des contrôles, le lieu de livraison et le calendrier afin que nous puissions procéder à une analyse technique et commerciale.