
Uma pesquisa por Corte a laser de tiras em bobina de liga 625 significa, normalmente, que a decisão relativa ao material passou da fase de investigação geral para uma aquisição que tem de ser aprovada numa análise técnica. O comprador precisa de mais do que apenas o nome da classe: a forma do produto, as características químicas, a temperatura, as dimensões, o estado, a inspeção e as condições de entrega têm de estar todos em conformidade.
A liga 625 (UNS N06625) é frequentemente utilizada na fabricação de calços cortados a laser, grampos químicos, peças de fole, suportes marítimos, proteções térmicas e componentes estampados resistentes à corrosão. O seu valor reside na forma como a sua composição química e o seu processo de fabrico respondem a salpicos de cloretos, condensados ácidos, temperaturas elevadas e ciclos repetidos de conformação ou corte. Essa vantagem pode ser perdida se o fornecedor indicar condições erradas, uma norma de produto diferente, uma espessura nominal em vez da espessura mínima, ou um lote com rastreabilidade incompleta.
Este guia destina-se a engenheiros de projeto, equipas de manutenção, fabricantes, gestores de compras e compradores internacionais. Explica a lógica de seleção rápida, os dados que devem constar num pedido de cotação e os comprovativos de inspeção que permitem à 28Nickel elaborar uma cotação comparável.
Contacte a 28Nickel para obter um orçamento para o seu projeto com a designação da liga, a forma do produto, as dimensões, a quantidade, a temperatura de funcionamento, o meio, o âmbito da inspeção, o destino e a data de chegada pretendida.
Corte a laser de tiras em bobina de liga 625: A decisão rápida sobre a aplicação
| Item de seleção | O que verificar antes de fazer a encomenda |
|---|---|
| Pergunta principal sobre a compra | Será que a liga 625 (UNS N06625) é a liga adequada para as condições indicadas de salpicos de cloreto, condensado ácido, temperaturas elevadas e ciclos repetidos de conformação ou corte? |
| Forma do produto | bobinas e tiras; confirme se o desenho requer um produto laminado, uma peça cortada, uma bobina ou material maquinado. |
| Documento de controlo | ASTM B443 ou a especificação aplicável para tiras; confirme a edição atual, o âmbito de aplicação e quaisquer aditamentos da ASME, EN, NACE ou do proprietário. |
| Principal risco técnico | O rendimento do corte a laser é determinado pela uniformidade da espessura, pela curvatura da bobina, pelas rebarbas nas arestas, pela tensão residual e pela largura de encaixe, e não apenas pela composição química nominal da liga. |
| Provas antes da libertação | composição química, resistência à tração, dureza, mapa de espessura, inspeção da largura e das bordas, análise da superfície, análise de materiais (PMI) e rastreabilidade das bobinas. |
A tabela é uma ferramenta de triagem, não um substituto para um cálculo de projeto. A liga 625 (UNS N06625) pode apresentar um comportamento muito diferente consoante se trate de uma chapa soldada de grande espessura, uma barra acabada a frio, um tubo sem costura ou uma bobina cortada. O ciclo térmico real, o estado de tensão, o estado da superfície e o processo de fabrico devem ser tidos em conta antes de se aprovar um substituto.
Identificação, classe e designações comuns dos materiais
A liga 625 (UNS N06625) pode ser referida por um nome comercial, um número UNS, uma norma de produto ASTM ou um código de material do cliente. A cotação deve enumerar todos esses elementos em conjunto e indicar a forma do produto. Uma barra, chapa, tubo e bobina podem ser regidos por especificações diferentes, mesmo quando a composição química é nominalmente a mesma.
Composição química nominal e estado
| Artigo | Descrição típica de uma encomenda | Por que razão os compradores devem dar importância a isto |
|---|---|---|
| Identidade da liga | UNS N.º 06625 | Utilize a classificação exata da UNS ou do cliente, e não uma designação genérica de níquel. |
| Matriz de níquel | À base de níquel ou níquel-ferro controlado | A matriz indica o comportamento em termos de corrosão, calor ou expansão; os limites químicos continuam a ser controlados pelas especificações. |
| Aditivos de reforço ou estabilização | Adições de Cr, Mo, Nb, Ti, Al, Cu ou Co específicas para cada tipo de aço | Esses aditivos determinam a resistência à corrosão, o endurecimento por envelhecimento, a fluência ou a expansão controlada. |
| Estado | Recozido, tratado em solução, envelhecido, submetido a trabalho a frio ou estabilizado, conforme solicitado | As condições alteram a resistência, a deformação, a usinabilidade e a estabilidade dimensional. |
A tabela constitui um resumo do processo de aquisição, não uma especificação de aceitação. A ordem de compra deve indicar a revisão da norma aplicável e quaisquer requisitos suplementares relativos ao carbono, enxofre, granulometria, envelhecimento, estabilização, ensaios de corrosão ou limpeza.
Por que razão esta classificação corresponde ao serviço descrito
O rendimento do corte a laser é determinado pela uniformidade da espessura, pela curvatura da bobina, pelas rebarbas nas arestas, pela tensão residual e pela largura de encaixe, e não apenas pela composição química nominal da liga. Na prática, o projetista deve comparar o conjunto completo de parâmetros de funcionamento, em vez de se basear numa única afirmação de marketing. A concentração, os contaminantes, a velocidade de fluxo, os depósitos, a tensão, os ciclos térmicos e o contacto entre metais diferentes podem fazer com que um componente fique fora das orientações publicadas para qualquer liga de níquel.
As alternativas possíveis incluem a chapa de liga 718 para peças de alta resistência, a chapa de liga 600 para determinadas aplicações em condições de calor ou a chapa C276 para ambientes químicos agressivos. Estas não são substituições automáticas. Cada alternativa requer uma análise dos dados de corrosão, propriedades mecânicas, soldabilidade, conformidade com as normas, disponibilidade e custo do ciclo de vida.
Janela de Aplicações e Serviços
No caso de calços cortados a laser, grampos químicos, peças de fole, suportes marítimos, proteções térmicas e componentes estampados resistentes à corrosão, a primeira verificação de engenharia consiste na combinação efetiva de salpicos de cloreto, condensado ácido, temperatura elevada e ciclos repetidos de conformação ou corte. Registe a temperatura normal e de sobrecarga, a pressão ou o vácuo, o pH, a concentração, o oxigénio dissolvido, os halogenetos, o enxofre, os sólidos, a velocidade e os produtos químicos de limpeza. Registe também a forma como a peça é suportada, unida, revestida, isolada e inspecionada.
O desempenho das ligas de níquel é frequentemente comprometido nas interfaces: uma fenda de junta, uma zona afetada pelo calor de uma soldadura, um munhão de rolamento, uma junta entre um tubo e uma placa de tubos ou uma borda revestida. Por conseguinte, o desenho e o plano de fabrico devem especificar o acabamento e a inspeção da interface, e não apenas do material em si.
Forma, dimensões e estado do produto
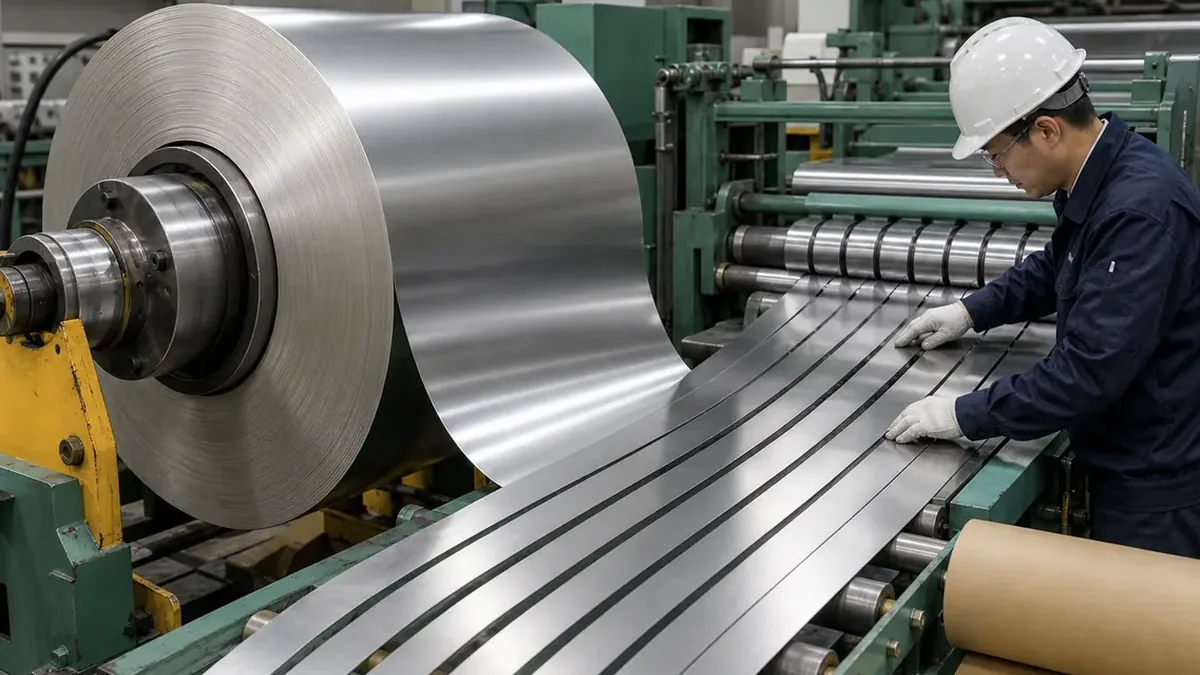
No caso de uma encomenda de bobinas e tiras, indique a espessura, a largura da tira, o diâmetro interno (DI) e o diâmetro externo (DE) da bobina, a massa máxima da bobina, a curvatura, a planicidade, a borda de corte, a tolerância de comprimento e as soldaduras na bobina. Se for aceitável uma peça cortada ou maquinada, indique-a numa linha alternativa para que o fornecedor possa apresentar claramente o rendimento e a rastreabilidade do material. Quando a dimensão final for crítica, indique o valor mínimo ou máximo garantido e o método de medição.
O estado do material é igualmente importante. Os parâmetros do laser de fibra devem ser adequados à refletividade do níquel e à entrada de calor; as peças moldadas só devem ser desbastadas, limpas e submetidas a um tratamento de alívio de tensões após aprovação. Um fornecedor deve cotar separadamente a condição de entrega, o tratamento intermédio e qualquer estabilização final ou envelhecimento. Isto evita um erro comercial comum, em que um produto recozido de custo mais baixo é comparado com um produto totalmente submetido a tratamento térmico ou retificado.
Normas e Especificações
Um ponto de partida típico é a norma ASTM B443 ou a especificação aplicável às tiras. Certifique-se de que a norma abrange exatamente a liga, a forma, a espessura ou o diâmetro e o procedimento de ensaio. No caso de equipamentos sob pressão, podem ser adicionais os requisitos da ASME, da PED ou do código do projeto. Os trabalhos na indústria química e offshore podem incluir requisitos de inspeção da NACE, da ISO, do proprietário ou de entidades independentes. Os trabalhos nos setores aeroespacial e nuclear podem exigir uma auditoria AMS, aprovação da fonte ou auditoria de processos especiais.
Não faça a encomenda baseando-se apenas na denominação comercial. Indique a classe, o número UNS, a norma e a revisão na ordem de compra e, em seguida, enumere todos os desvios na cotação do fornecedor. Se uma siderurgia propor um substituto, exija uma linha técnica separada com a composição química alterada, o estado, os ensaios, o prazo de entrega e o estado de aprovação.
Produção, Fabricação e Preparação de Superfícies
O processo de fabrico influencia o resultado final. Os parâmetros do laser de fibra devem ser qualificados em função da refletividade do níquel e da entrada de calor; as peças moldadas só devem ser desbastadas, limpas e submetidas a um tratamento de alívio de tensões após aprovação. O processo deve ser qualificado com base na espessura ou no diâmetro reais, uma vez que um parâmetro que funcione numa tira fina pode não funcionar numa chapa grossa ou numa barra de grandes dimensões.
As ligas de níquel sofrem endurecimento por deformação rapidamente e podem reter tensões residuais. Utilize ferramentas específicas, evite a transferência de aço ao carbono, mantenha as arestas de corte afiadas e controle a entrada de calor. Após a soldadura ou a conformação, remova o óxido e a contaminação da oficina através de um método qualificado. O decapagem, a passivação, o jato de areia e a limpeza química devem ser acordados antes da fabricação, em vez de serem improvisados no local.
Inspeção e provas para uma compra justificável
| Ponto de controlo | Provas típicas | Notas de lançamento |
|---|---|---|
| Identificação do material | Química térmica, MTC e PMI | Certifique-se de que o número de lote acompanha cada peça cortada, barra, tubo ou bobina. |
| Dimensões | Medir a espessura, a largura da tira, o diâmetro interior e exterior da bobina, a massa máxima da bobina, a curvatura, a planicidade, a aresta de corte, a tolerância de comprimento e as soldaduras na bobina | Indique os valores nominais e mínimos sempre que a base de projeto assim o exigir. |
| Integridade | composição química, resistência à tração, dureza, mapa de espessura, inspeção da largura e das bordas, análise da superfície, análise de materiais (PMI) e rastreabilidade das bobinas | Defina o método, a cobertura, a calibração e o nível de aceitação antes do início da produção. |
| Provas de fabricação | Os parâmetros do laser de fibra devem ser qualificados em função da refletividade do níquel e da entrada de calor; as peças conformadas só devem ser desbastadas, limpas e submetidas a um processo de alívio de tensões após aprovação | Guarde os registos relativos à soldadura, limpeza, tratamento térmico e inspeção final juntamente com o trabalho. |
O PMI é útil para identificar a liga, mas não comprova o teor de carbono, o tratamento térmico, as propriedades mecânicas, o tamanho do grão, a cobertura dos ensaios não destrutivos (NDE) nem o comportamento face à corrosão. Compare o relatório de ensaio com o desenho e mantenha o número do lote visível após o corte, a maquinagem, o corte longitudinal ou a dobragem.
Custo, quantidade mínima de encomenda e prazo de entrega
O preço é determinado pelas unidades de níquel, pelo tamanho da fundição, pelo processo de conversão, pelo rendimento do produto, pelo tratamento térmico, pela maquinagem, pelos ensaios não destrutivos (NDE), pelo agrupamento de cortes, pela embalagem e pelo número de documentos. Uma bobina pequena personalizada ou um comprimento curto de uma barra grande pode estar sujeito a um valor mínimo de encomenda, mesmo quando o peso unitário é baixo. O material em stock pode reduzir o prazo de entrega, mas tem de passar nos ensaios exigidos e na verificação da rastreabilidade.
Peça aos fornecedores que apresentem primeiro o orçamento com base nos requisitos solicitados e que indiquem as alternativas em linhas separadas. Compare a liga, a norma, as dimensões, o estado, os ensaios, a margem de corte, os certificados, a embalagem, o Incoterm e a data de chegada em conjunto. Um preço baixo por quilograma não é comparável se implicar menos ensaios ou uma tolerância mais ampla.
Mecanismo metalúrgico e compromissos entre propriedades
O comportamento útil da Liga 625 (UNS N06625) resulta de uma combinação controlada entre a composição química da matriz, as adições menores, o processamento termomecânico e o estado final. O crómio, o molibdénio, o ferro, o cobre, o nióbio, o titânio ou o alumínio podem alterar a passividade, a estabilidade de fase, a resposta à precipitação, a resistência à deformação por fluência, o comportamento magnético e a sensibilidade à soldadura. É por isso que dois produtos com denominações comerciais semelhantes podem apresentar comportamentos diferentes se um tiver sido submetido a recozimento de solução, outro a envelhecimento e outro tiver sido submetido a forte trabalho a frio.
As equipas de conceção devem distinguir três questões. Em primeiro lugar, que propriedade previne o modo de falha dominante: margem de corrosão, limite de escoamento, tenacidade à fratura, baixa expansão, resistência à fluência, vida útil à fadiga ou estabilidade elétrica? Em segundo lugar, a que temperatura e em que ambiente é essa propriedade medida? Em terceiro lugar, o produto entregue mantém essa propriedade após o corte, a soldadura, o revestimento, a maquinagem, a limpeza e os ciclos de utilização? Uma comparação entre fornecedores que responda apenas à primeira questão é incompleta.
| Imóvel a analisar | Por que é importante nesta aplicação | Como controlá-lo |
|---|---|---|
| Resistência à corrosão | Compare a projeção de cloreto, o condensado ácido, a temperatura elevada e os ciclos repetidos de conformação ou corte em condições normais, de deformação e de limpeza. | Utilize dados validados e uma análise por escrito do meio, e não uma afirmação baseada apenas na classificação. |
| Estado mecânico | A resistência, a dureza e a ductilidade variam em função do tratamento térmico e da deformação a frio. | Condição do estado, temperatura de ensaio, orientação e limites de aceitação. |
| Comportamento dimensional | O crescimento, o encolhimento, a recuperação elástica e a tensão residual podem provocar o deslocamento de uma peça acabada. | Especificar a estabilização, a sequência de conformação, a margem de usinagem e a temperatura de inspeção final. |
| Estado da superfície | Incrustações, rebarbas, partículas de ferro incrustadas e rugosidade podem provocar corrosão ou fugas. | Definir os controlos relativos ao acabamento, limpeza, rugosidade, padrão visual e embalagem. |
Dados de entrada para o cálculo de projeto antes da aprovação do material
No caso de calços cortados a laser, grampos químicos, peças de fole, suportes marítimos, proteções térmicas e componentes estampados resistentes à corrosão, recolha os dados que determinam a margem de segurança efetiva do projeto. No mínimo, registe a geometria da secção, o percurso da carga, o espaçamento entre apoios, a pressão ou o vácuo, o perfil de temperatura, os gradientes térmicos, o número de ciclos, a composição do meio, a velocidade de fluxo, os depósitos, os produtos químicos de limpeza e a vida útil prevista. No caso de um componente rotativo ou de vedação, acrescente o alinhamento, a pressão de contacto, a velocidade superficial, o atrito, a lubrificação e o desgaste. No caso de uma construção soldada, acrescente a eficiência da junta, a entrada de calor, a restrição, o acesso para inspeção e os limites de reparação.
Utilize a norma aplicável ou o método de conceção do cliente para converter esses dados de entrada numa espessura mínima exigida, diâmetro, dureza, banda de expansão ou margem de fadiga. Em seguida, acrescente as tolerâncias de fabrico para remoção de incrustações, maquinagem, retificação, corrosão e variação dimensional. Uma cotação baseada apenas na dimensão nominal pode deixar de estar em conformidade após a conformação ou o acabamento. A 28Nickel deve receber a base de projeto com antecedência suficiente para distinguir uma alternativa tecnicamente aceitável de uma peça simplesmente disponível em stock.
Controlos de fabrico específicos da forma do produto
Chapas e peças em bruto cortadas
Os compradores de chapas devem verificar o mapeamento da espessura, a planicidade, a direção de laminação, a disposição dos cortes, as arestas afetadas pelo calor e a quantidade de material restante para maquinagem. As chapas de grandes dimensões podem apresentar distorção térmica durante o corte e a soldadura, mesmo quando o relatório de planicidade da fábrica está em conformidade. Transfira o número de calor para cada peça em bruto, mantenha um mapa de corte e proteja a superfície contra mesas de aço ao carbono, correntes de elevação e eslingas sujas.
Barras e material para usinagem
Os compradores de barras devem definir a tolerância de diâmetro, a retidão, a circularidade, o acabamento sem centros ou torneado, o comprimento de corte, a perpendicularidade das extremidades e a margem de usinagem. As ligas de níquel sofrem endurecimento por deformação quando usinadas com uma ferramenta cega ou numa passagem superficial. Configurações rígidas, geometria de corte positiva, carga de limalha suficiente e líquido de arrefecimento de alta qualidade são mais fiáveis do que o simples aumento da velocidade do fuso. Após o desbaste, meça o desvio radial e deixe a peça atingir o equilíbrio térmico antes da inspeção final.
Tubos e bobinas
As encomendas de tubos e bobinas exigem controlos adicionais relativos à ovalidade, excentricidade, curvatura, borda da fenda, telescopagem da bobina, limpeza do diâmetro interior e proteção das extremidades. Para uma operação de ligação de tubos a uma placa de tubos ou de curvatura, a orientação da costura ou do sentido do grão pode necessitar de ser controlada. No caso da estampagem a partir de tiras, os mapas das bobinas, o comprimento sem soldadura, o mapeamento da espessura e a tensão da tira afetam o rendimento da produção. Defina esses detalhes antes de a fábrica agendar a produção.
União, tratamento térmico e preparação da superfície
Os parâmetros do laser de fibra devem ser qualificados em função da refletividade do níquel e da entrada de calor; as peças moldadas só devem ser rebarbadas, limpas e submetidas a um processo de alívio de tensões após aprovação. A soldadura, a brasagem, a fixação com parafusos e o revestimento criam, cada um, uma interface com condições térmicas e eletroquímicas diferentes. Um procedimento qualificado deve controlar a seleção do material de adição, a proteção, a purga, a entrada de calor, a temperatura entre passagens, a fixação da junta, a limpeza e a inspeção. Quando for necessário um tratamento de endurecimento por envelhecimento ou de estabilização, deve-se documentar se este ocorre antes da fabricação, após a maquinagem de desbaste, após a soldadura ou como operação final.
A preparação da superfície faz parte do desempenho do material. Remova óleos, tinta de marcador, óxido, ferro incrustado e resíduos de cloreto através de um método compatível com a Liga 625 (UNS N06625). Evite utilizar meios de decapagem ou jateamento não aprovados que possam agredir a superfície, reter contaminantes ou alterar um acabamento crítico para a estanqueidade ou resistência à fadiga. Para remessas de exportação, utilize tampas, separadores, dessecantes e embalagens com barreira de vapor sempre que haja possibilidade de exposição à humidade ou ao sal.
Modos de falha e medidas preventivas
| Possível modo de falha | Causa típica | Medidas preventivas |
|---|---|---|
| Corrosão por pite ou corrosão em fendas | Cloretos, depósitos, zonas de estagnação ou uma incompatibilidade entre salpicos de cloreto, condensado ácido, temperatura elevada e ciclos repetidos de conformação ou corte, por um lado, e o tipo de aço selecionado, por outro. | Analisar os dados relativos à concentração e à temperatura; eliminar fendas; definir os procedimentos de limpeza e inspeção. |
| Rachaduras ou deformações | Tensão residual, aporte excessivo de calor, cantos agudos, gradientes térmicos ou um tratamento térmico não controlado. | Avaliar a sequência, proporcionar alívio ou estabilização e realizar um exame após as operações críticas. |
| Desgaste prematuro ou atrito excessivo | Pressão de contacto elevada, acabamento deficiente, deslizamento a seco, desalinhamento ou metais diferentes e incompatíveis. | Especificar a inspeção da dureza, rugosidade, lubrificação, folgas, isolamento e rodagem. |
| Confusão de materiais | As peças cortadas, as bobinas ou as barras perdem a marca de calor original durante o processamento. | Utilizar mapas de corte, PMI, codificação por cores, armazenamento separado e rastreabilidade de documentos. |
| Fuga ou falha na vedação | Espessura da parede incorreta, ovalidade, rebarbas, fenda na junta, soldadura de má qualidade ou limpeza inadequada. | Definir a espessura mínima da parede, a geometria, o acabamento, o método de ensaio e os critérios de aceitação. |
Quando ocorrer uma falha, não substitua a liga imediatamente. Identifique primeiro a localização, a morfologia, a composição química do depósito, o estado de tensão, o historial de temperatura e o registo de fabrico. Uma corrosão pontual na borda de uma junta, uma fissura junto a uma soldadura ou um munhão de rolamento desgastado apontam frequentemente para um problema de conceção ou de processo, em vez de um simples erro na escolha do tipo de liga. A investigação deve comparar a peça com falha com o certificado, o relatório de ensaios não destrutivos (NDE), o tratamento térmico, o registo de limpeza e os dados de colocação em serviço.
Plano de Qualidade, Pontos de Controlo e Documentação
Um plano de qualidade prático atribui documentação comprovativa a cada fase: receção de matérias-primas, conformação ou maquinagem, soldadura, tratamento térmico, limpeza, inspeção dimensional final e embalagem. Defina pontos de controlo para a análise química, aprovação da primeira peça, qualificação do procedimento de soldadura, calibração de ensaios não destrutivos (NDE), ensaios hidrostáticos ou de estanquidade e marcação final. Decida quem pode aceitar um desvio e o que acontece ao material não conforme antes do início da produção.
O conjunto de documentos deve ser legível e específico para o produto em questão. Um pacote típico pode incluir o MTC, análises químicas, ensaios mecânicos, dureza, granulometria, CTE ou resultados de corrosão, quando necessário, relatórios de ensaios não destrutivos (NDE), relatório dimensional, análise de composição (PMI), gráficos de tratamento térmico, mapas de soldadura, autorização de inspeção, lista de embalagem e certificado de origem. Para trabalhos regulamentados, aeroespaciais ou nucleares, devem ser adicionados a aprovação da fonte, registos de processos especiais e períodos de retenção.
Instalação, Colocação em Funcionamento e Manutenção
Mesmo o material adequado pode apresentar falhas durante a instalação. Mantenha as peças em liga de níquel separadas da retificação em aço ao carbono, utilize equipamento de elevação limpo, proteja as superfícies maquinadas e de vedação e verifique o número de aquecimento antes da montagem. Durante o arranque, suba gradualmente a temperatura e a pressão do sistema de forma a controlar o choque térmico, o ar retido, os depósitos e a expansão diferencial. Registe os parâmetros químicos reais da arranque, em vez de partir do princípio de que os valores de projeto foram atingidos.
A manutenção deve inspecionar os locais identificados na análise de projeto: suportes, bases das soldaduras, bordas das juntas, juntas das placas tubulares, roscas, munhões dos rolamentos, falhas no revestimento e zonas de baixo fluxo. Estabeleça um intervalo de inspeção com base na taxa de danos e nas consequências. Se o processo sofrer alterações na concentração, temperatura, produto químico de limpeza ou velocidade de fluxo, repita a revisão dos materiais antes de colocar o equipamento novamente em serviço.
Comparação Comercial e Logística Internacional
Os compradores internacionais devem ter em conta mais do que apenas o preço do material. Devem comparar a mesma liga, norma, condição, dimensões, âmbito dos ensaios, margem de corte, embalagem, Incoterm, moeda de referência, prazo de entrega e idioma da documentação. Confirme se o peso indicado é teórico ou real, se são permitidos comprimentos inferiores ao normal, se as extremidades das bobinas estão unidas, se um tubo tem parede mínima ou parede nominal e se a inspeção por terceiros está incluída ou é um custo adicional.
O prazo de entrega deve ser dividido em revisão de engenharia, produção na fábrica, tratamento térmico, ensaios, trabalhos de corte ou maquinagem, inspeção e libertação, embalagem para exportação e transporte. Uma oferta em stock pode ser mais rápida, mas pode apresentar características diferentes em termos de lote, superfície ou ensaios. Uma nova fundição pode proporcionar uma melhor rastreabilidade, mas exigir uma encomenda mínima mais elevada. A 28Nickel pode apresentar essas opções em linhas separadas, para que o comprador possa escolher com conhecimento de causa.
Cenário de pedido de cotação (RFQ) para o corte a laser de bobinas e tiras de liga 625
Uma consulta clara indicaria: UNS N06625; bobina e fita; ASTM B443 ou a especificação aplicável para bandas; espessura, largura da banda, diâmetro interior (DI) e diâmetro exterior (DE) da bobina, massa máxima da bobina, curvatura, planicidade, borda de corte, tolerância de comprimento e soldaduras na bobina; utilização em ambientes com salpicos de cloreto, condensado ácido, temperatura elevada e ciclos repetidos de conformação ou corte; aplicação em calços cortados a laser, grampos químicos, peças de fole, suportes marítimos, escudos térmicos e componentes estampados resistentes à corrosão; condição exigida; processo de fabrico; composição química, resistência à tração, dureza, mapa de espessura, inspeção da largura e das arestas, exame da superfície, análise de materiais (PMI) e rastreabilidade da bobina; quantidade; destino; Incoterm; pontos de retenção para inspeção; e data de chegada exigida. Este formato fornece ao fornecedor informação suficiente para confirmar a viabilidade, identificar uma alternativa real em stock e definir o preço do pacote de documentação adequado.
Um pedido de informação incompleto, como “por favor, apresente uma cotação para a Liga 625 (UNS N06625)”, obriga o fornecedor a adivinhar a forma do produto, as dimensões, o estado, a norma, os ensaios e a aplicação. Essa suposição gera revisões que poderiam ser evitadas, cotações não comparáveis e riscos de entrega. Quanto mais específica do ponto de vista técnico for a solicitação de cotação inicial, mais rapidamente a 28Nickel poderá dar uma resposta útil.
Resumo das decisões do engenheiro para o comprador
- Defina o serviço e o modo de falha dominante.
- Confirme a classe e a forma do produto de acordo com a norma aplicável.
- Indique as dimensões, os valores mínimos, o estado e os requisitos relativos à superfície.
- Especificar os processos de conformação, maquinagem, união, limpeza e tratamento térmico.
- Definir a inspeção, a rastreabilidade, os pontos de retenção e a conservação de documentos.
- Comparar fornecedores com base em critérios técnicos e comerciais normalizados.
- Verifique novamente a identificação e o estado do material antes da instalação.
Lista de verificação final para o pedido de cotação da liga 625 (UNS N06625)
- Nome da liga, número UNS, classe, forma do produto e revisão da norma aplicável
- espessura, largura da tira, diâmetro interior e exterior da bobina, massa máxima da bobina, curvatura, planicidade, borda de corte, tolerância de comprimento e soldaduras na bobina
- Fluido de serviço, concentração ou contaminantes, pressão, temperatura, velocidade e ciclo de limpeza
- Estado, tratamento térmico, temperamento, acabamento superficial, rugosidade e limites de contaminação
- Processo de fabrico: corte, dobragem, maquinagem, estampagem, soldadura, expansão de tubos ou revestimento
- composição química, resistência à tração, dureza, mapa de espessura, inspeção da largura e das bordas, análise da superfície, análise de materiais (PMI) e rastreabilidade das bobinas
- Marcação do número de lote, MTC, PMI, inspeção por entidade independente, pontos de retenção e idioma da documentação
- Quantidade, quota de produção, comprimentos de corte, embalagem, destino, Incoterm e data de chegada exigida
Perguntas mais frequentes
A liga 625 pode ser cortada a laser tal como o aço inoxidável?
É possível cortá-lo, mas a refletividade, a entrada de calor, a escolha do gás e o comportamento das rebarbas variam. Deve realizar-se um ensaio de produção para estabelecer a gama de parâmetros aprovada.
Por que é que a curvatura da mola é importante?
A curvatura altera o percurso de corte e reduz o rendimento do agrupamento, especialmente em peças longas e estreitas. O pedido de cotação deve indicar a curvatura máxima.
As bobinas cortadas podem ter uma soldadura?
Algumas fábricas unem as extremidades das bobinas durante o processamento. Caso seja necessário um comprimento sem soldaduras, indique-o explicitamente e solicite os mapas das bobinas.
Qual é a quantidade mínima útil por encomenda?
Depende da largura, da espessura, da configuração do corte e do mínimo exigido pela fábrica. A 28Nickel pode avaliar a bobina em stock antes de propor uma nova fundição.
Um fornecedor pode propor uma liga de níquel diferente como equivalente?
Apenas como uma alternativa identificada separadamente. O comprador deve comparar a composição química, os dados relativos à corrosão, as características mecânicas, o processo de fabrico, a homologação segundo as normas, os ensaios, a disponibilidade e o custo do ciclo de vida antes de a aceitar.
Qual é a diferença entre dimensões nominais e mínimas?
As dimensões nominais constituem a referência para a encomenda. A espessura mínima da parede, o diâmetro mínimo ou a espessura mínima são os valores garantidos após a aplicação das tolerâncias de fabrico e podem determinar o cálculo de projeto. Indique qual a base aplicável.
O PMI substitui um certificado de aquecimento?
Não. O PMI confirma a identidade da liga, mas não comprova o teor de carbono, o tratamento térmico, as propriedades mecânicas, o tamanho do grão, a cobertura dos ensaios não destrutivos, a resistência à corrosão nem a rastreabilidade até à fundição.
Como deve ser aprovado um primeiro artigo?
Utilize o mesmo desenho, as mesmas condições, o mesmo percurso de processo e o mesmo plano de inspeção previstos para a produção. Verifique as dimensões, a superfície, o número de lote, os dados mecânicos e quaisquer ensaios funcionais ou de pressão antes de autorizar a libertação da quantidade total.
Posição final em matéria de aquisição da liga 625 (UNS N06625)
A liga 625 (UNS N06625) é uma escolha justificada quando a qualidade, o estado e a forma do produto se adequam à exposição a salpicos de cloreto, condensados ácidos, temperaturas elevadas e ciclos repetidos de conformação ou corte, bem como a todo o processo de fabrico. A melhor aquisição deve ter em conta a identificação do material, as dimensões, o código de projeto, a preparação da superfície, a inspeção, a rastreabilidade, a embalagem e a entrega, em vez de se basear numa descrição genérica da liga de níquel.
28 A Nickel pode apresentar cotações para bobinas inteiras, bobinas cortadas ou tiras cortadas, incluindo mapas das bobinas, embalagem, certificados e sequência de entrega. Envie as especificações completas, desenhos ou dimensões, dados de serviço, âmbito da inspeção, destino e calendário para análise técnica e comercial.